

Hedefiniz 500 g/m² iğneyle delinmiş bir geotekstil ise, 80 g/m² dolgu için yapılmış termal bağlı bir hat ekonomik olmayacaktır. Dokunmamış kumaş üretim sürecini bitmiş üründen geriye doğru seçin: elyaf türü, ağırlık, genişlik, bağlama yöntemi, hız ve kalite toleransı. Önce makine fiyatlarını karşılaştırmak yaygın hatadır. Daha güvenli bir sıralama şu şekildedir: kumaş spesifikasyonunu tanımlayın, proses rotasını eşleştirin, hattı boyutlandırın ve ardından fiyat teklifi isteyin.
Bu kılavuz iğneyle delme, termal bağlama, havayla yerleştirme ve eğrilerek bağlama yollarını kapsar. Maliyet ve riskin genellikle nerede ortaya çıktığını gösterir. Nihai kullanımınızı zaten biliyorsanız karşılaştırma tablosuyla başlayın.
Bitmiş Kumaş Spesifikasyonuyla Başlayın
Altı rakamı yazın: elyaf türü, karışım oranı, hedef ağırlık (g/m²), genişlik (mm), hat hızı (m/dak) ve yapıştırma yöntemi. Kritik toleransları ekleyin: kalınlık, makine ve çapraz yönlerde çekme mukavemeti, uzama, hava geçirgenliği ve büzülme. Bir jeotekstil %10'luk ağırlık değişimini kabul edebilir; tıbbi bir mendil veya otomotiv kaplaması bunu yapmayabilir.
Sonuç: En sıkı kritik spesifikasyonu karşılayan prosesi seçin. Çapraz yönde çekme kritikse çapraz alıştırma ve iğne yoğunluğu maksimum hızdan daha önemlidir. Yumuşaklık ve hacim kritikse, termal bağlama ağır iğnelemeyi yenebilir.
Ana Nonwoven İşlem Yollarını Karşılaştırın
Ürününüze ulaşamayan rotaları ortadan kaldırmak için bu tabloyu kullanın. Bu bir filtredir, makine alıntısı değil.
| Süreç rotası | Tipik lifler | Web oluşumu | Bağlama yöntemi | Ortak ürünler | Ana sınırlama |
|---|---|---|---|---|---|
| Kartlı iğne delme | PET, PP, yün, jüt, geri dönüştürülmüş elyaflar | Taraklama ve çapraz alıştırma | Mekanik iğne delme | Jeotekstil, keçe, halı altlığı, otomotiv kaplaması, temizlik bezi | Ağır iğneleme yumuşaklığı ve hava geçirgenliğini azaltabilir |
| Termal bağlı | İki bileşenli PET/PP, karışımlı elyaflar | Taraklama ve çapraz alıştırma | Sıcak hava fırını veya takvim | Vatka, dolgu, yalıtım, hijyen katmanları | Fiber bir termal bağlayıcı bileşen içermelidir |
| Havada | Kağıt hamuru, kısa lifler, geri dönüştürülmüş atık | Hava şekillendirme | Lateks, termal veya iğne delme | Atık keçe, emici pedler, filtreleme | Hava akışı ve toz kontrolü karmaşıklığı artırıyor |
| Spunbond veya meltblown | Polimer talaşları, esas olarak PP | Doğrudan ekstrüzyon | Termal takvim veya kendi kendine yapışan | Tıbbi kumaş, hijyen, filtreleme | Polimer düzeyinde bağımlılık ve yüksek sermaye girişi |
Ürününüz yollar, mobilyalar veya arabalar için dayanıklı keçe ise iğneleme genellikle incelenecek ilk yoldur. Ürününüz yatak takımı veya giysi için yumuşak dolgu ise, termal yapıştırma yakından incelenmeyi hak eder. Geri dönüştürülmüş veya atık elyafları işlerseniz, havayla yerleştirme elyaf uzunluğu taleplerini azaltabilir ancak güçlü toz ve hava akışı kontrolü gerektirir.
Elyaf Hazırlığını Prosesle Eşleştirin
Fiber seçimi, tülbent oluşumundan önce hattın ne yapması gerektiğine karar verir. Uzun elyafların kırılmasını önlemek için yavaşça açılması ve harmanlanması gerekir. Kısa ve geri dönüştürülmüş elyafların daha agresif açılmaya ihtiyacı vardır. Karışım oranı %2-3'ten fazla değişirse ağırlık ve mukavemette kayma olur. Lif hazırlama tüm sürecin stabilitesini belirler.
Büyük hazneli bir karıştırıcı, birden fazla elyafı gruplar halinde karıştırır; bir elyaf karıştırma makinesi, taramadan önce oranı düzeltir. Arka plan için bu kılavuzu okuyun. dokunmamış büyük hazneli blender makinesi .
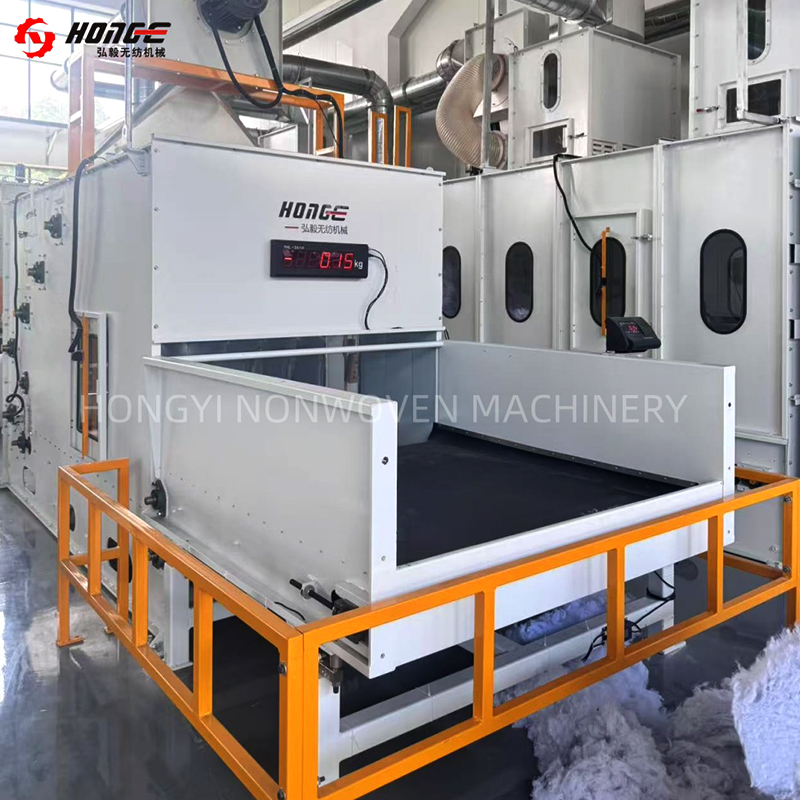 Nonwoven Açma ve Harmanlama için HYHM Elyaf Karıştırma Makinesi Balyalanmış elyafları önceden açar ve taramadan önce bunları orantılı olarak tartarak hazneli harmanlama sonrasında düzgün harmanlama oranlarına yardımcı olur. Ürünü Görüntüle →
Tedarikçinizden standart işlenmemiş elyaf numunesini değil, gerçek balya karışımınızı denemesini isteyin. Elyaf uzunluğu dağılımı, nem ve yağ kaplaması tarak davranışını değiştirir.
Web Oluşturmayı ve Birlikte Bağlanmayı Seçin
Taraklama, elyafların çoğunlukla makine yönünde hizalandığı ince bir ağ oluşturur. Çapraz alıştırma, ağırlık ve çapraz yön mukavemeti oluşturmak için ağı katlar. İğneyle delme, fiberleri mekanik olarak dolaştırır. Daha yüksek iğne yoğunluğu gücü artırır ancak genellikle hava geçirgenliğini ve yumuşaklığı azaltır. Doğru denge bir deneme matrisinden gelir.
İğne delme hatları için katman başına ağ ağırlığını, tur sayısını ve delme sıklığını kontrol edin. Zayıf tur kontrolü, zayıf noktalara dönüşen kalın ve ince bantlar oluşturur. Termal bağlı hatlar için fırın sıcaklığı, hava hızı ve bekleme süresi bağı kontrol eder.
 Eşit Nonwoven Ağ Oluşumu için HYPW Çapraz Lapper İğneyle delme veya termal yapıştırma öncesinde taranmış ağları hedef ağırlığa ve kalınlığa eşit şekilde katlar ve yerleştirir, böylece tekdüze tur kontrolünü destekler. Ürünü Görüntüle →
Tek bir ayar değil, bir işlem penceresi isteyin. Örneğin, 2-8 m/dakikada 200-600 g/m² ve 80-250 zımba/cm². Dar bir pencere daha az esneklik anlamına gelir; geniş bir pencere her iki uçta da kalite kontrolleri gerektirir.
Fiyattan Önce Kapasiteyi, Genişliği ve Hızı Ayarlayın
Kapasite tek başına hat hızı değildir. Bu kaba formülü kullanın:
- Yıllık çıktı (kg) = ağırlık (g/m²) × genişlik (m) × hız (m/dak) × 60 × çalışma saati × verimlilik.
- Kilogramı bulmak için gramı 1000'e bölün.
- Yeni bir hat için teorik maksimum değeri değil, %70-85 verimliliği kullanın.
2,5 m genişlikte yılda 1.200 ton 300 g/m² keçe için %80 verimlilikte 6.000 saat yaklaşık 5,6 m/dak gerektirir. Sadece hafif kumaşta hıza ulaşan bir makine, ağır kumaşta hedefi tutturamayacaktır. Genişlik de önemlidir: Nihai ürünün büzülme sonrasında 3,2 m'ye ihtiyacı varsa, 2,5 m'lik bir hat teslimat yapamaz.
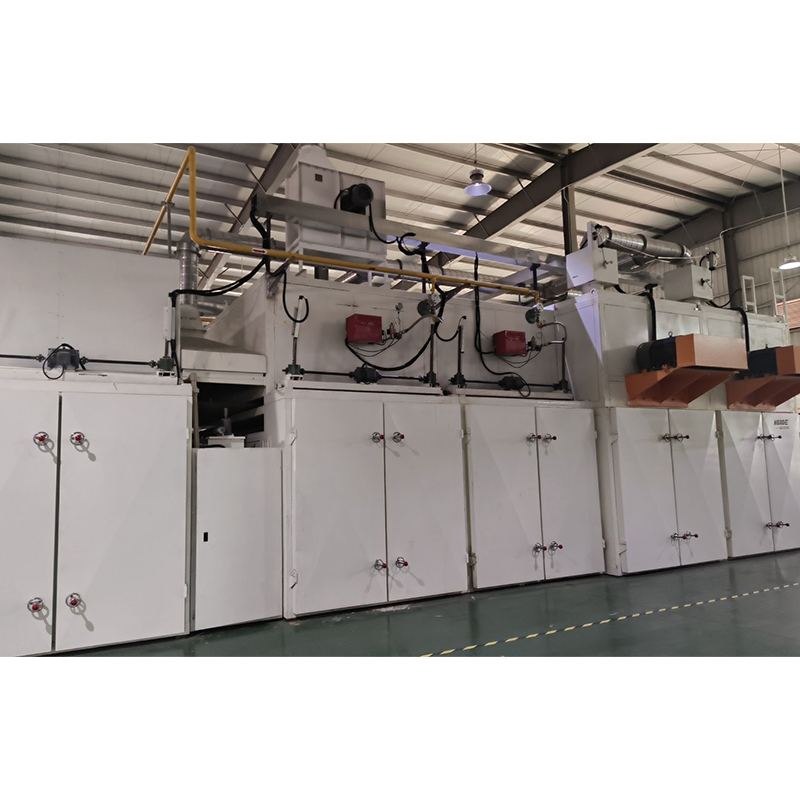 Termal Yapıştırma ve Isı Ayarı için HYHX Nonwoven Kumaş Fırını Çapraz bindirilmiş ağları sıcak hava nüfuzuyla termal olarak birleştirir ve kalın termal bağlama dolgusu üretir; 5000 mm'ye kadar çalışma genişliği ve 220°C'ye kadar ısı ayarı. Ürünü Görüntüle →
Trim atığı ve kenar kalitesi hesaplamaya dahildir. Kenar öncesi kesme ve güvenilir sarma, özellikle kalın keçede bir miktar kaybı telafi edebilir.
Kalite Kontrol ve Kabul Testlerini İnceleyin
İmzalamadan önce kabul testleri üzerinde anlaşın. İğnelemeli kumaş için ağırlığı, kalınlığı, her iki yönde çekme mukavemetini, uzamayı ve hava geçirgenliğini test edin. Termal bağlı kumaş için büzülme, katmanlara ayrılma ve yüzey düzgünlüğü ekleyin. Havayla serilmiş atık keçeler için yoğunluk değişimini ve tozu kontrol edin.
Tek bir nihai numune değil, bir numune alma planı kullanın. İlk 72 saat boyunca vardiya başına üç numune alın, ardından stabil üretimden sonra vardiya başına bir numune alın. Sözleşmede ağırlığın ±%5'i yazıyorsa, elyaf nemi değiştiğinde hattın bu hedefi nasıl koruduğunu sorun.
Basit Maliyet Kontrolü Kullanın
Satın alma fiyatı ömür boyu maliyetin yalnızca bir parçasıdır. Aşağıdaki tablo açıklayıcıdır ancak genellikle lif ve enerji baskındır. İşçilik ve bakım, otomasyona ve yerel ücretlere bağlıdır.
Teklifleri karşılaştırırken bağlı yükü, basınçlı hava talebini ve yedek parça tüketimini sorun. Kilogram başına daha düşük enerjiye sahip bir hattın ön maliyeti daha yüksek ve üç yıl içinde daha az olabilir. Ayrıca otomasyon kapsamını da isteyin: otomatik dozajlama, gerilim kontrolü ve reçete depolama, israfı ve operatör hatasını azaltır.
Tam Taahhütten Önce Küçük Ölçekli Bir Deneme Çalıştırın
Deneme riski azaltmanın en ucuz yoludur. Elyafınızı, hedef ağırlığınızı ve genişliğinizi düşük, orta ve yüksek hızda çalıştırın. Ayarları ve test sonuçlarını kaydedin. Amaç, makinenin çalışabileceğini kanıtlamak değil, kararlı pencereyi bulmaktır.
Tipik sonuç: orta hızlar ağırlığı ve gerilmeyi en iyi şekilde tutar. Azami hız iyi bir ağırlık verebilir ancak çapraz yön mukavemeti zayıf olabilir. En düşük hız, ağın aşırı iğnelenmesine neden olabilir. Broşürdeki maksimum hızı değil, garanti edilen performansı ayarlamak için deneme verilerini kullanın.
Bir Süreç Seçerken Yaygın Hatalar
- Kumaş özelliklerini tanımlamadan önce fiyata göre seçim yapmak.
- Geri dönüştürülmüş elyaf projesi için işlenmemiş elyaf test verilerinin kullanılması.
- Dengeli çekme gerektiğinde çapraz yön mukavemetinin göz ardı edilmesi.
- Ağırlık ve genişlik olmadan tek hız numarasını kabul etmek.
- Yaşam boyu maliyette enerji, basınçlı hava ve yedek parçaları unutuyoruz.
- Kabul testlerini sözleşmenin dışında bırakmak.
SSS
Keçe için en iyi nonwoven üretim süreci nedir?
Dayanıklı keçe için karde iğneleme genellikle en iyi başlangıç noktasıdır. PET, yün, jüt ve geri dönüştürülmüş karışımları işler ve ağır ağırlıklara ulaşabilir. Yumuşaklık ve hacimsellik mekanik dayanımdan daha önemli olduğunda termal bağlanma daha iyidir.
İğneyle delme ve termal yapıştırma arasında nasıl seçim yapabilirim?
Elyafın ısıyla bağlanıp bağlanamayacağını ve ürünün yüksek çekme mukavemetine mi yoksa yüksek çatıya mı ihtiyacı olduğunu sorun. İğne delme mekanik güç ve dayanıklılık sağlar. Termal bağlama, yumuşaklık ve sabit kalınlık sağlar ancak termal bağlayıcı elyafa ihtiyaç duyar.
Bir hat birden fazla nonwoven ürünü üretebilir mi?
Evet, sınırlar dahilinde. Eğer tarak, çapraz lapper ve birleştirme bölümü en ağır ve en hafif ürünler için boyutlandırılmışsa, bir hat çeşitli ağırlıklarda ve karışımlarda çalışabilir. İşlem penceresini test edin; bunu varsaymayın.
Tedarikçi deneme talebine neleri dahil etmeliyim?
Elyaf tipini, karışım oranını, hedef ağırlığı, genişliği, gerekli çekme ve uzamayı ve son uygulamayı sağlayın. Üç hızda ve yazılı bir süreç penceresinde test sonuçlarını isteyin.
Nonwoven kumaş üretim prosesini seçmenin güvenilir yolu kumaşla başlamak, proses rotasını filtrelemek, hattı gerçek kapasite matematiği ile boyutlandırmak ve bir deneme ile doğrulamaktır. Fiyat bu adımlardan sonra gelir.
İğneyle delme, termal yapıştırma veya havayla serilmiş atık keçe için, açma ve harmanlamadan sarma ve kesmeye kadar tüm ekipman zincirini karşılaştırın. Nonwoven makine çözümleri hakkında daha fazla bilgi edinin ve son teklifi talep etmeden önce spesifikasyonu tanımlayın.


