

200 g/m² iğneyle delinmiş polipropilen jeotekstil, yoğun bir keçeye benzer. Çözgü ipliği ve atkı ipliği yoktur. Gücü, binlerce dikenli iğnenin, lifleri birbirine dolanıncaya kadar bir keçeden çekmesinden gelir. Dokunmamış geotekstillerin nasıl yapıldığına dair kısa cevap şudur: Kesikli elyaflar açılır, harmanlanır, bir ağ halinde taranır, bir keçe halinde çapraz olarak sarılır, mekanik veya termal olarak bağlanır ve bir rulo halinde sarılır. Ayırma, filtreleme ve drenaj için en önemli iş gücü olan iğneyle delinmiş jeotekstil, esas olarak mekanik birleştirmeye dayanır.
Bu ayrım satın alma aşamasında önem taşıyor. Dokunmamış bir geotekstili yalnızca birim alan başına kütleye göre belirlerseniz, rulonun sahada performans gösterip göstermediğine karar veren değişkenleri kaçırabilirsiniz: elyaf karışımı, ağ düzgünlüğü, iğne yoğunluğu ve ısıyla sertleştirme koşulları. Üretim rotası, aynı 200 g/m² etiketine sahip iki rulonun neden farklı davranabileceğini açıklıyor.
Temel Cevap: Dokuma Tezgahı Değil, Dört Aşama
Nonwoven geotekstil üretimi dört geniş aşamayı takip eder. Her aşama ayrı bir makine olarak çalıştırılabilir veya sürekli bir hatta bağlanabilir.
- Web oluşumu: lifler açılır, harmanlanır, taranır ve tekdüze bir keçe halinde çapraz olarak sarılır.
- Web bağlama: elyafları birbirine kilitlemek için keçe iğnelenir, ısıyla bağlanır veya kimyasal olarak bağlanır.
- Bitirme: kumaş ısıyla sabitlenebilir, perdahlanabilir, kesilebilir veya yüzey işlemine tabi tutulabilir.
- Sarma ve muayene: Bitmiş geotekstil sarılır, test edilir ve paketlenir.
İğneyle delme, iyi geçirgenlik ve delinme direncine sahip kalın, gözenekli bir yapı oluşturduğu için birçok jeotekstil sınıfına hakimdir. Süreç örgülenmiyor; birbirine karışıyor.
Aşama 1: Elyaf Balyalarının Açılması ve Harmanlanması
İğneyle delinmiş jeotekstillerin çoğu polipropilen veya polyester kesikli elyafla başlar. Elyaf sıkıştırılmış balyalar halinde gelir. Balya açıcı balyaları tutamlara ayırır. Açma makineleri daha sonra bu tutamları ayırarak elyafların katkı maddeleri, renklendiriciler veya geri dönüştürülmüş elyafla tutarlı bir şekilde karıştırılabilmesini sağlar. Harmanlama, tarifin ayarlandığı yerdir. Örneğin, 70/30 bakireden geri dönüştürülmüş bir karışım gözle değil ağırlıkla kontrol edilmelidir, aksi takdirde bitmiş rulonun mukavemeti ve gözenek boyutu farklılık gösterecektir.
Küçük tartım hatalarını azalttıkları için jeotekstil hatlarında büyük parti karıştırıcıları yaygındır. Karışım oranınız değişirse bunu daha sonra zayıf noktalar, tutarsız kalınlık veya filtreleme delikleri olarak görebilirsiniz. Hakkındaki makale elyaf harmanlama makinesi nasıl çalışır mekanik tarafı daha detaylı açıklıyor.
Nem de önemlidir. Nemli elyaf kanalda köprü oluşturabilirken, aşırı kuru elyaf statik üretebilir ve uçabilir. Operatörler genellikle açma yoğunluğunu elyaf hasarına karşı dengeler: çok az açılma topaklanmalara yol açar, çok fazla açma kısa elyaf ve toz oluşturur.
Aşama 2: Taraklama, Çapraz Bindirme ve Web Tekdüzeliği
Açılan karışım bir tarama makinesine beslenir. Tarak teli, tutamları tek tek lifler halinde açar, bunları makine yönünde bir miktar hizalar ve ince bir ağ oluşturur. Bu noktada ağ hassastır. Daha sonra bir çapraz serici, daha kalın bir keçe oluşturmak için ağı bir konveyör üzerinde ileri geri katlar. Katlama sayısı, dağıtım hızı ve çekim oranı vatka ağırlığını ve genişliğini belirler.
Birim alan başına kütlenin gerçekte yapıldığı yer burasıdır. Eğer tarak beslemesi değişirse, çapraz serici bunu düzeltemez. Çapraz serici bant gerginliği eşit değilse, vatkanın bir kenarı daha ağır olabilir. ±%5 toleranslı 200 g/m²'lik bir hedef, rulo boyunca 10 g/m²'lik bir salınım sağlar; daha sıkı projeler ±%2 ila ±%3 gerektirebilir. Bu fark genellikle filtreleme performansında ve dikiş mukavemetinde görülür.
Açıklayıcı uygulama aralıkları. Nihai spesifikasyon elyaf tipine, iğne yoğunluğuna ve proje tasarımına bağlıdır.
Aşama 3: İğne Delme: Kumaşın Gücünü Nasıl Kazanır
Vatka bir iğne delme makinesine girer. İğne tahtalarının üzerine binlerce dikenli iğne monte edilmiştir. Levhalar yukarı ve aşağı hareket ettikçe, iğneler keçeye nüfuz eder ve dikenler, elyaf tutamlarını üst yüzeyden tabana (ve tersi) taşır. Sonuç, dokuma bir yapı yerine üç boyutlu bir elyaf dolaşmasıdır. Bu, dokunmamış geotekstile çekme mukavemetini, delinme direncini ve boyutsal stabiliteyi veren adımdır.
Temel ayarlar arasında iğne göstergesi, diken şekli, delme derinliği, iğne yoğunluğu ve dakika başına vuruş yer alır. Yaygın bir ayarlama iğne yoğunluğudur: çok az zımba, düşük mukavemetli, gevşek, tüylü bir kumaş bırakır; çok fazla zımba, liflere zarar verebilir, delikler oluşturabilir ve uzamayı azaltabilir. Belirli bir jeotekstil kalitesi için iğne deseni ve hat hızı genellikle çekme, delinme ve geçirgenlik testlerinden geçmiş bir numuneden ayarlanır.
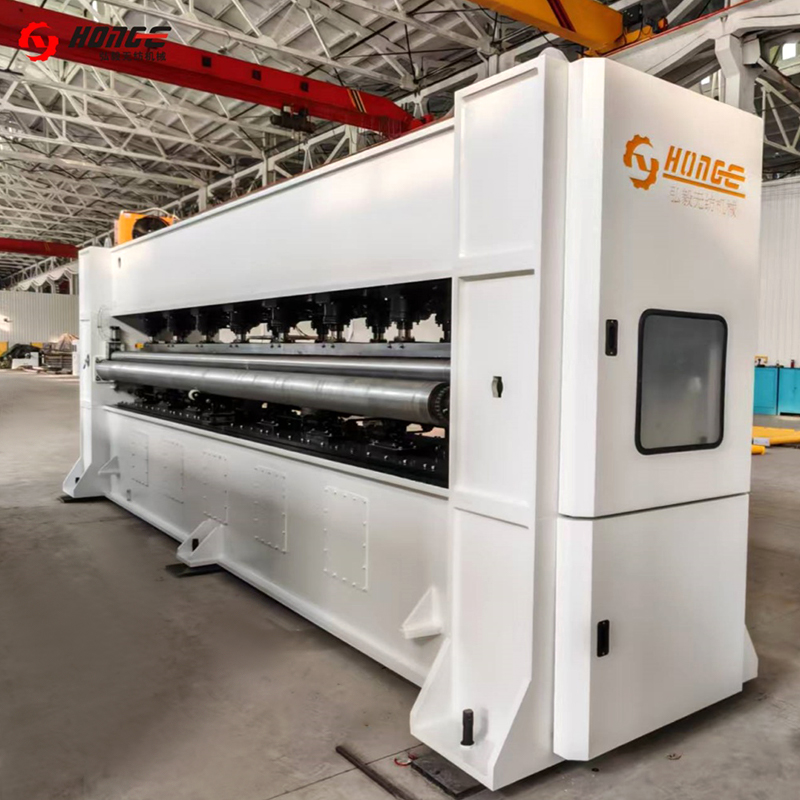 HYZC İğne Delme Makinesi Bu dokunmamış makine, dokunmamış kumaşların güçlendirilmesi ve yüzey işlemleri için kullanılır. İhtiyaçları karşılamak için eksiksiz bir iğne tezgahı yelpazesi üretebiliriz... Ürünü Görüntüle →
İğne delme aynı zamanda gözenek boyutunu da etkiler. Lifler ne kadar çok karışırsa, görünen açıklık boyutu o kadar küçük olma eğilimi gösterir, ancak lif inceliği ve keçe ağırlığı hala baskındır. Bu nedenle aynı polimere sahip iki iğneli geotekstil farklı filtrasyon davranışına sahip olabilir.
Aşama 4: Bitirme, Isı Ayarlama ve Sarma
İğnelemeden sonra kumaş ısıyla sertleşen bir fırından veya perdah makinesinden geçebilir. Isı ayarı boyutları sabitleyebilir, büzülmeyi azaltabilir ve yüzey düzgünlüğünü değiştirebilir. Açık uygulamalarda kullanılan jeotekstillerde, UV stabilizatörleri daha sonra püskürtmek yerine genellikle elyaf veya harmanlama aşamasında eklenir. Bunu dilme ve kenar düzeltme takip eder, ardından kumaş kontrollü gerginlikle rulolar halinde sarılır.
Sarma basit görünür ancak kendi kalite risklerini yaratır. Gerginlik çok düşükse rulo taşıma sırasında iç içe geçebilir. Gerilim çok yüksekse kumaş esneyebilir ve belirtilen uzama özelliğini kaybedebilir. Özellikle sürekli kurulum gerektiren projeler için rulo çapı, çekirdek boyutu ve birleştirme yöntemi sevkiyattan önce kararlaştırılmalıdır.
Bitmiş Geotekstili Değiştiren Kalite Değişkenleri
Aşağıdaki tablo, her bir üretim aşamasını, bitmiş rulonun spesifikasyonu karşılayıp karşılamadığına çoğunlukla karar veren değişkene bağlamaktadır.
| Sahne | Ana kontrol | Tipik hedef | Göz ardı edilmesi halinde risk |
|---|---|---|---|
| Elyaf açma ve karıştırma | Karışım oranı, açılma derecesi, nem | Kritik karışımlar için ağırlıkça ±%1 ila ±%2 | Değişken güç, renk ve gözenek boyutu |
| Taraklama | Web düzgünlüğü, fiber yönelimi | ±%3 ila ±%5 kütle değişimi | İnce noktalar ve filtreleme delikleri |
| Çapraz alıştırma | Vuruş ağırlığı, genişliği, kat sayısı | Birim alan başına kütlenin ±%2 ila ±%3'ü | Ağır kenarlar ve düzgün olmayan rulolar |
| İğne delme | İğne yoğunluğu, derinliği, iğne tipi | Uygulamaya özel; örnekle onayla | Düşük çekme mukavemeti veya fiber hasarı |
| Isı ayarı ve sarma | Sıcaklık, gerginlik, rulo çapı | Belirtilen yerlerde ±2°C ve ±%2 gerilim | Büzülme, germe veya teleskopik rulolar |
Süreç Numuneden Üretim Hattına Nasıl Ölçeklenir?
Küçük bir kart ve iğne-delme ünitesinde bir laboratuvar numunesi yapılabilir, ancak üretim, hat boyunca eşleştirilmiş hızlar ve gerilimler gerektirir. Açma, harmanlama, taraklama, çapraz alıştırma ve iğne delme aşamaları, tarağın çapraz sarma makinesini aç bırakmadan besleyebileceği ve iğne tezgahının elyaflara aşırı yüklenmeden gerekli yoğunlukta çalışabileceği şekilde boyutlandırılmalıdır.
Burası ekipman seçiminin sadece bir makine sorusu değil, bir süreç sorusu haline geldiği yerdir. 200 g/m²'lik bir filtreleme jeotekstilinin, 500 g/m²'lik bir takviye keçesinden daha sıkı bir ağ düzgünlüğüne ihtiyacı olabilir. Her iki kaliteyi de çalıştıran bir hattın ayarlanabilir çekim oranlarına, iğne tahtası desenlerine ve sarım gerginliğine ihtiyacı vardır. Changshu Hongyi Nonwoven Machinery, 20 yılı aşkın bir süredir açma ve harmanlama makineleri, taraklama makineleri, çapraz laperler, iğne delme makineleri ve komple iğneyle delinmiş keçe ve jeotekstil hatları da dahil olmak üzere nonwoven üretim ekipmanları sağlıyor. Daha geniş inceleyebilirsiniz dokunmamış üretim ekipmanları Tek makineleri tam bir seriyle karşılaştırıyorsanız aralık.
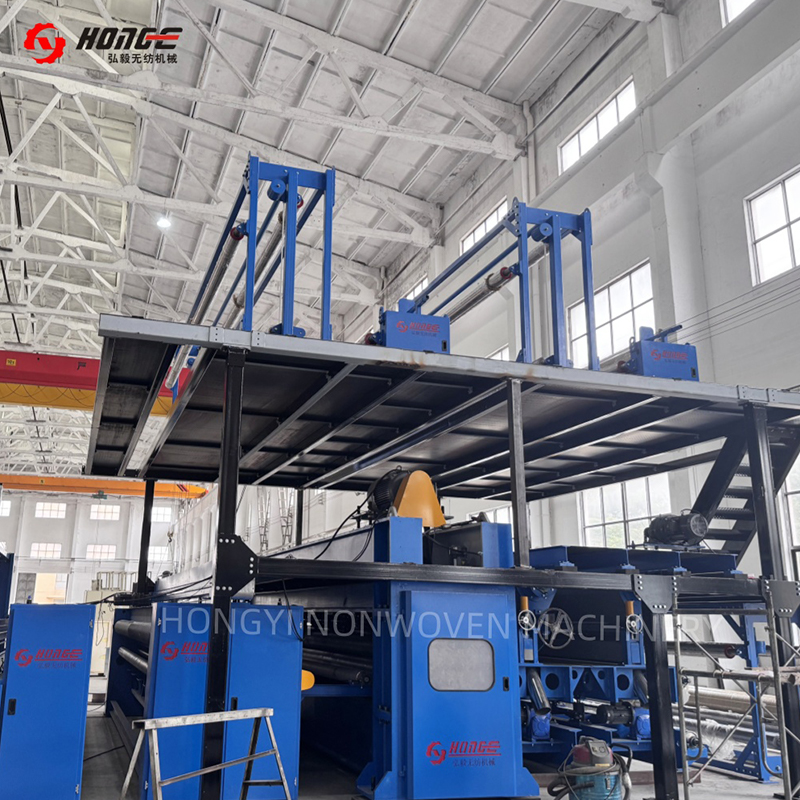 HYL İğne Delme Keçe Üretim Hattı Bu iğneleme keçesi üretim hattı, otomotiv, filtreleme, jeotekstil, izolasyon sektörlerindeki uygulamalara yönelik dayanıklı ve çok yönlü dokunmamış kumaşlar üretmek için kullanılır... Ürünü Görüntüle →
SSS: Nonwoven Geotekstil Nasıl Yapılır?
Dokunmamış geotekstil geri dönüştürülmüş plastikten mi yapılmış?
Evet. Geri dönüştürülmüş polipropilen ve polyester kullanılabilir ancak girdinin sıralanması ve tutarlı olması gerekir. Eriyik akışındaki veya elyaf uzunluğundaki değişiklik, iğneleme davranışını ve nihai mukavemeti değiştirebilir.
İğneyle delinmiş ve ısıyla bağlanmış jeotekstil arasındaki fark nedir?
İğneyle delinmiş jeotekstil mekanik dolaşma yoluyla bağlanır, bu nedenle genellikle daha kalın ve daha gözeneklidir. Isıyla bağlı jeotekstil, farklı filtreleme özelliklerine sahip daha ince, daha güçlü bir kumaş üretebilen termal füzyonu kullanır.
Bir iğne delme makinesi kaç iğne kullanır?
Bir iğne tahtasında binlerce iğne bulunabilir. Önemli olan sayı tek başına toplam sayı değil, birim alan başına iğne yoğunluğu, penetrasyon derinliği ve dakikadaki vuruştur.
Aynı hattan farklı geotekstil ağırlıkları yapılabilir mi?
Evet. Operatörler elyaf besleme hızını, çapraz katlama sayısını, iğne yoğunluğunu ve hat hızını değiştirir. Her değişiklik birim alan başına kütle, çekme, delme ve geçirgenlik testleri ile doğrulanmalıdır.
Dokunmamış jeotekstil nasıl yapılır tek bir prensibe dayanır: tekdüze bir elyaf ağı oluşturun, ardından onu sabit bir kumaşa dolaştırın. Fiber seçimi kimyasal ve UV temel çizgisini belirler. Taraklama ve çapraz alıştırma, ağırlığı ve düzgünlüğü ayarlar. İğne delme gücü ve gözenek yapısını ayarlar. Bitirme ve sarma bu özellikleri kurulum boyunca korur. Bir jeotekstil hattı belirliyorsanız, yalnızca makine etiketini değil, her aşamadaki işlem penceresini de karşılaştırın.


