

Nonwoven dönüştürme bir üretim hattının çalışmasının müşteriye hazır bir ürün haline geldiği yerdir. Ana hattan çıkan jumbo iğneyle delinmiş keçe veya termal bağlı dolgu rulosunun yine de genişliğe göre kesilmesi, belirli bir yoğunluğa kadar sarılması, yönetilebilir rulo boyutlarına kesilmesi ve çoğu durumda yüzeyinin stabilize edilmesi için ütülenmesi veya ısıyla ayarlanması gerekir. Bu dönüşümün ne kadar iyi gerçekleştirileceği, kumaşın ne kadarının satılabilir ürün haline geleceğini, bu ürünlerin rulodan ruloya ne kadar tutarlı olacağını ve ne kadarının kenar kesimi veya reddedilen hurda olarak sonuçlanacağını belirler.
Nonwoven Dönüştürme Nedir?
Nonwoven dönüştürme refers to the post-formation processing of nonwoven roll goods into the widths, lengths, roll formats, or sheet formats that customers specify. It is separate from manufacturing: web formation, bonding, and finishing treatments create the fabric, while converting shapes that fabric into the final deliverable.
Bu ayrım önemlidir çünkü dönüştürme, gizli kalite sorunlarının görünür hale geldiği yerdir. Eşit olmayan temel ağırlığa sahip bir ağ eşit şekilde sarılmayacaktır. İyi kontrol edilemeyen gerilim, hafif bir kumaşın esnemesine ve kesici kesim yapmadan önce genişliğinin değişmesine neden olabilir. Lif hazırlamanın bile etkisi vardır: büyük odalı blender makinesi Elyafları tutarlı bir şekilde karıştırmazsanız yoğunluk değişimi dönüştürme istasyonuna taşınır. Deneyimli tesis yöneticilerinin dönüştürme performansını yalnızca sonlandırma ekipmanının değil, tüm hattın bir ölçüsü olarak ele almasının nedeni budur.
Dönüştürme, endüstride kullanılan çoğu kumaş ailesi için geçerlidir: iğneyle delinmiş, termal olarak bağlanmış, airlaid, spunbond ve meltblown. Hijyen ruloları hassas genişlik kontrolüne ihtiyaç duyar. Temizlik bezlerinin temiz kenarlara ve tutarlı rulo sertliğine ihtiyacı vardır. Geotekstillerin güvenilir saha kurulumuna izin veren toleranslara ihtiyacı vardır.
Nonwoven Dönüştürme Süreci Adım Adım
Dokunmamış bir rulonun dönüştürülmesi, çizginin dilme, geri sarma veya tabaka kesme etrafında oluşturulmuş olmasına bakılmaksızın tanımlanmış bir sırayı takip eder:
- Gevşeme —jumbo rulo, gerilimi sabit tutan bir fren veya tahrik ile birlikte bir çözme standına monte edilir.
- Dilme —döner bıçaklar veya kesme bıçakları, ağı hedef genişliklere göre keser.
- Geri sarma — yarık ağlar, kontrollü gerginlik ve kıstırma basıncı ile ayrı çekirdeklere sarılır.
- Çapraz kesme veya sac kesme —rulolar belirli uygulamalar için kısa kütükler veya tabakalar halinde kesilir.
- Bitirme —ütüleme, ısıyla sertleştirme veya kenar kapatma, yüzey tutarlılığını ve boyutsal kararlılığı artırır.
- Muayene ve paketleme — Sarma ve etiketlemeden önce kenarlar, rulo yoğunluğu ve boyutlar kontrol edilir.
Fırına veya iğneleme bölgesine giren vatkanın düzgünlüğü, bitmiş rulonun genişliği boyunca eşit kalınlığa sahip olup olmadığını belirler. bir dokunmamış titreşimli besleyici eşitliğin ilk kurulduğu yerlerden biridir; vatka değişirse, dönüştürme istasyonu bunu gerilim dalgalanmaları ve yüzey kusurları olarak görür.
Yaygın dönüştürme yöntemleri
| Yöntem | Tipik Çıkış | Ortak Ürünler |
|---|---|---|
| Rulo dilme | 50'den 2.000 mm genişliğe kadar bitmiş rulolar | Hijyen rolls, wipes, industrial roll goods |
| Sac kesme | Yığılmış veya katlanmış sayfalar | Mendil, face masks, interlining |
| Kalıp kesme | Şekilli bileşenler | Kozmetik pedler, tıbbi pansumanlar |
| Termal veya ultrasonik bağlama | Yalıtılmış kenarlar ve lamine bölümler | Koruyucu kapaklar, filtre cepleri |
Performans Gösteren Ekipmanı Dönüştürme
Güvenilir dönüştürme ekipmanı üç yetenekle tanımlanır: hassas gerilim kontrolü, temiz kesim ve tekrarlanabilir sarma. Gerginlik kontrolü, hafif ağların gerilmesini ve ağır keçelerin iç içe geçmesini önler. Kesme doğruluğu, bir rulonun gerçekten etiketlenen genişliği karşılayıp karşılamadığını belirler. Sarma yoğunluğu, müşteri ruloyu yüksek hızda çözdüğünde rulonun nasıl davranacağını etkiler.
Dilme aşamasında bir HYFQ dilme makinesi elyaf erimesi veya düzensiz kesim olmadan temiz, düz kenarlar üretmek için sertleştirilmiş bir ruloya karşı hassas bıçak konumlandırması kullanır. Bu, en çok, kenardaki tek bir başıboş elyafın kalite reddini tetiklediği temizlik bezleri ve tıbbi mendiller gibi ürünler için önemlidir.
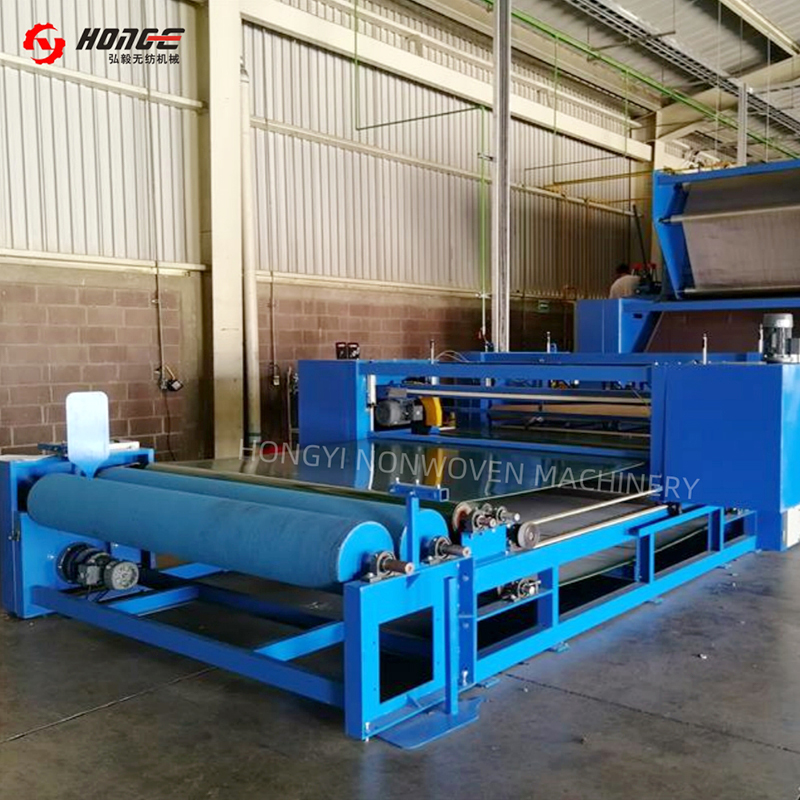 Nonwoven Dilme Makinesi Tedarikçi ve Toptan Satış | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. bir Çin nonwoven dilme makinesi tedarikçisi ve üreticisidir. Entegre platform, hassas... Ürünü Görüntüle →
Rulo inşası denklemin diğer yarısıdır. bir HYSJ sarıcı ve kesici tüm sarma stroku boyunca gerilim profilini yönetir, böylece her bitmiş rulonun çekirdekten dış katmanlara kadar eşit sıkılığa sahip olması sağlanır. Ayarlanan uzunluğa ulaşıldığında, makine hattı durdurmadan keser ve yeni bir masuraya aktarır, bu da doğrudan silindir değiştirme israfını azaltır.
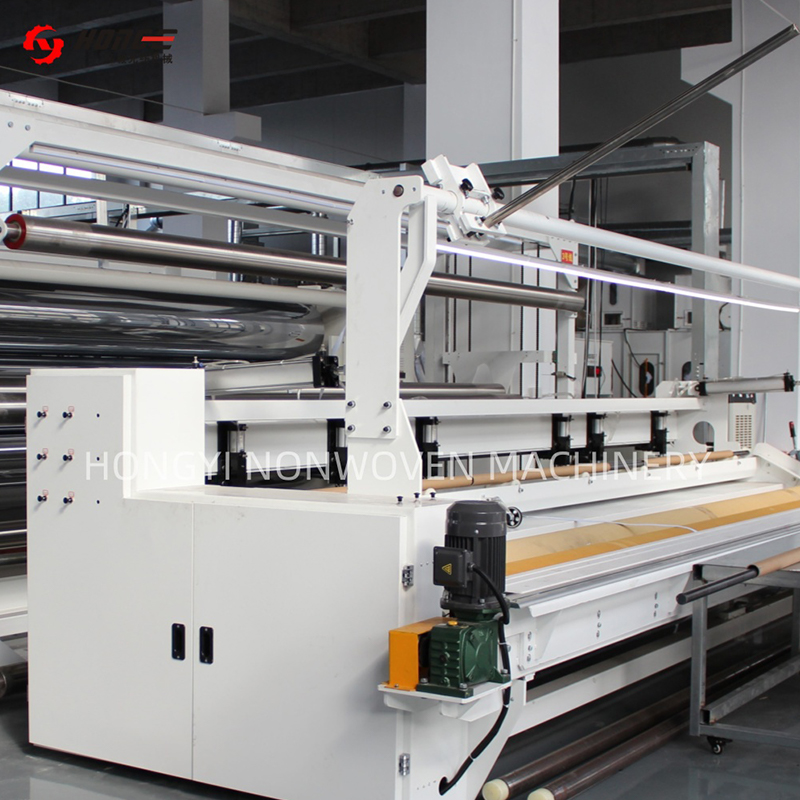 Nonwoven Kumaş Dilme ve Sarma Makinesi Tedarikçisi | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. bir Çin nonwoven kumaş dilme ve sarma makinesi tedarikçisi ve üreticisidir. Genişlik ≤10m,... Ürünü Görüntüle →
Termal bağlı vatka ve iğneyle delinmiş keçe genellikle bir son işlem geçişinden yararlanır. bir HYTG nonwoven kumaş ütüleme makinesi Gevşek lifleri yumuşatmak ve kumaşı stabilize etmek için kontrollü ısı ve yüzey basıncı uygular, böylece sonraki yarık daha temiz bir kenar oluşturur ve son rulo depolama sırasında boyutsal olarak stabil kalır.
 Nonwoven Kumaş Ütüleme Makinesi Tedarikçi ve Üretici | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. bir Çin nonwoven kumaş ütü makinesi tedarikçisi ve üreticisidir. 2–3 silindirli, genişlik 2000–7... Ürünü Görüntüle →
Şirket İçi Dönüştürme ve Dış Kaynaklı Dönüştürme Karşılaştırması
Halihazırda nonwoven rulo ürünler üreten bir üretici için şirket içi dönüştürmeyi ekleme veya genişletme kararı genellikle kontrol ve marjlara bağlıdır. 3,2 metrelik jumbo rulonun dışarıdaki bir dönüştürücüye gönderilmesi, nakliye, taşıma ve ikinci bir marj katmanı ekler ve bitmiş ruloların müşteriye ulaşmasını geciktirir.
Şirket içi dönüştürme, teslim sürelerini kısaltır ve dışarıdan temin edilmesi ekonomik olmayan özel genişlikteki siparişlere olanak tanır. Aynı zamanda kalite sorunlarını da görünür tutar: Bir rulo kötü bir şekilde sarılırsa, hat operatörü bunu aynı vardiyada görür ve yukarı yöndeki nedeni düzeltebilir. Dış kaynak kullanımı denemeler, çok düşük hacimler veya yalnızca ara sıra kullanılan özel yeteneklere ihtiyaç duyan ürünler için mantıklı olmaya devam ediyor.
- Teslim süresi kontrolü —üçüncü bir tarafta sıraya girmek yerine bugünün üretimini bugün dönüştürün.
- Verim tutma —Hattın izin verdiği ölçüde şirket içi yeniden kullanım için kenar düzeltme ve başlatma atıklarını yakalayın.
- Özel siparişler —Dönüştürücünün minimum değerleri üzerinde pazarlık yapmadan 50 mm'den yukarıya doğru perakende genişlikteki siparişleri kabul edin.
- Kaliteli geri bildirim —dönüştürme kusurları doğrudan yukarı akış proses parametrelerine işaret eder.
Dönüştürmede Kalite Kontrol ve Toleranslar
Dönüştürme kalitesi milimetre ve gram cinsinden ölçülür. Hijyen ve mendil ürünlerine yönelik genişlik toleransı tipik olarak ±1 ila ±2 mm'dir. Endüstriyel keçe ürünleri genellikle ±3 mm'de çalışır. Rulo yoğunluğu, rulo ağırlığı, çapı ve temas basıncı ölçülerek kontrol edilen hedef sertlik aralığı olarak ifade edilir. Kenar düzgünlüğü görsel olarak incelenir; kum saati veya çan şekli, rulo büyüdükçe daha da kötüleşecek bir gerilim sorununu belirtir.
Dönüştürmede atık hiçbir zaman sıfır değildir ancak kontrol edilebilir. Aşağıdaki grafik, iyi çalışan bir hattın tipik olarak atıkların nerede ortaya çıktığını göstermektedir:
Otomasyon atıkların insana bağımlı payını azaltır. Otomatik rulo değişimi, önceden ayarlanmış uzunluk sayımı ve otomatik gerginlik ayarı, ikinci en büyük katkı olan rulo değiştirme kaybını azaltır. 15 dakikalık manuel vals değiştirme ile 3 dakikalık otomatik vals değiştirme arasındaki fark, vardiya boyunca anlamlı verimli saatler katar.
Dönüştürme Ekipmanı Alırken Nelere Dikkat Edilmeli?
Dönüştürme ekipmanı satın almak, makineyi ürün karışımıyla eşleştirmekle başlar. Çoğunlukla mendil çalıştıracak bir hattın, her gün iğneyle delinmiş jeotekstil ruloları çalıştıran bir hattın gereksinimlerinden farklı gereksinimleri vardır.
- Hız uyumluluğu —dönüştürme hattı kendisini besleyen en yavaş üretim hattına ayak uydurmalıdır.
- Genişlik aralığı —sadece maksimum trim genişliğini değil, minimum ve maksimum kullanılabilir genişlikleri de kontrol edin.
- Rulo çapı kapasitesi —çözme standının gerçekte ürettiğiniz jumbo rulo ağırlıklarını kaldırabildiğinden emin olun.
- Gerginlik kontrolü —Hızlı tepki veren bağımsız gerilim bölgeleri arayın çünkü hafif ve ağır kumaşlar farklı davranır.
- Otomasyon seviyesi —otomatik çekirdek yükleme, birleştirme ve rulo değiştirme, hattaki en büyük işçilik maliyetini doğrudan azaltır.
- Enerji ve bakım —Motor verimliliğini, bıçak değiştirme aralıklarını ve aşınan parçalara erişimi karşılaştırın.
Dönüştürme sorunları genellikle ana hat ile son işlem ekipmanı arasındaki sınırda teşhis edildiğinden, dönüştürme konusunda tedarikçi deneyimi diğer hat segmentlerine göre daha önemlidir. Changshu Hongyi Nonwoven Machinery, Meksika, Brezilya, Türkiye, Mısır, Bangladeş ve Vietnam da dahil olmak üzere 20'den fazla ülkede kurulu nonwoven makine ve ekipmanlarında 20 yıldan fazla deneyime sahip bir tedarikçinin örneğidir. Bu genişlik, bir hattın farklı hammaddelere, iklimlere ve operatör beceri düzeylerine göre ayarlanması gerektiğinde yardımcı olur.
Taahhüt etmeden önce tedarikçinin son durumlarını inceleyin endüstri haberleri ve tek seferlik prototipler satmak yerine, ürün sektörünüzde aktif olarak hatlar inşa edip desteklediklerini doğrulamak için vaka referansları.
Nonwoven Dönüştürme Hakkında Sıkça Sorulan Sorular
Nonwoven dönüştürme, nonwoven üretimi ile aynı mıdır?
Hayır. Üretim, ağ oluşumu ve bağlanma yoluyla kumaşın kendisini üretir; Rulodan üretilen dönüşümlerin boyutlandırılmış, sarılmış, kesilmiş veya bitmiş ürünlere dönüştürülmesi. Üretim kumaş özelliklerini belirlerken dönüştürme ürün formatını ve kullanılabilirliğini belirler.
Yarıklı dokunmamış rulolar için hangi genişlik toleransları gerçekçidir?
Hijyen ve mendil ürünleri için ±1 ila ±2 mm genişlik toleransı tipiktir. Daha ağır endüstriyel keçeler ve jeotekstillerde ±3 mm daha yaygındır. Tolerans kumaş ağırlığına, kenar kalitesine ve çözülme gerilimi stabilitesine bağlıdır.
Bir dönüştürme hattı farklı nonwoven türlerini işleyebilir mi?
Evet, sınırlar dahilinde. Bıçak tipi, gerginlik ayarları ve sarma parametreleri ayarlanabildiğinde, bir dilme hattı genellikle iğneyle delinmiş, termal olarak bağlanmış ve havayla yerleştirilmiş kumaşları işleyebilir. Çok hafif eritilerek şişirilmiş ağlar ve ağır sert keçeler, farklı bıçak sistemleri veya sarma silindiri yüzeyleri gerektirebilir.
Dönüşümün en büyük gizli maliyeti nedir?
Merdane değişiminin aksama süresi ve başlangıçta reddedilen valsler, en hafife alınan iki maliyettir. Her ikisi de otomatik rulo değişimi ve tekrarlanabilir gerginlik kontrolü ile doğrudan azaltılır; bu özelliklerin sık ürün değişikliği olan hatlarda kendilerinin karşılığını hızlı bir şekilde amorti etmelerinin nedeni budur.


