

Taraklamadan sonra, dokunmamış bir ağ, elle tutulamayacak kadar yumuşak ve kırılgan olabilir. %100 polyester taranmış bir ağ işlettiyseniz, bunun çözme standında dağıldığını bilirsiniz. Termobağlama, geçiş noktalarında termoplastik bir fiber bileşeni eritmek için ısıyı kullanarak ve ardından kilitli bir ağ halinde katılaşmasına izin vererek bu sorunu çözer. Hijyen, filtreleme, mobilya, otomotiv ve mendillerde kullanılan çok yönlü, yüksek hızlı bir yapıştırma yöntemidir.
Termobonding Nedir?
Termal bağlama, ısıyla bağlama veya eriyik bağlama olarak da adlandırılan termobağlama, termoplastik elyafların yüzeyini yumuşatmak veya eritmek için ısıtılmış hava, ısıtılmış rulolar veya ultrasonik enerji uygular. Erimiş polimer, liflerin çaprazlaştığı ayrı bağlanma noktaları oluşturur. Ağ soğuduğunda bu noktalar sertleşir ve kumaşa dayanıklılık ve boyutsal stabilite kazandırır. Bağlayıcının elyaf karışımının bir parçası olması nedeniyle herhangi bir kimyasal lateks veya reçineye gerek yoktur.
Tülbent bağlama aşamasına gelmeden önce besleme ve tarama bile büyük fark yaratır. Titreşimli bir besleyici, elyafı taraklama makinesine eşit bir şekilde ölçer ve buradaki değişiklikler, yapıştırma sonrasında zayıf veya sert noktalar olarak daha sonra ortaya çıkar. Titreşimli yemliklere ilişkin rehberimiz, yemleme tutarlılığının neden önemli olduğunu açıklamaktadır.
Neden Termobonding'e Dönüştürülmeli?
Ana cazibe ekonomidir. Termobağlama yüksek hat hızlarında çalışır, bağlayıcı kullanımını azaltır ve lateks bağlı hatlarda kullanılan kurutma bölümünü ortadan kaldırır. Aynı zamanda geri dönüştürülebilirliği de artırır çünkü bitmiş kumaş, bağlayıcıyı elyaftan ayırmadan yeniden eritilebilir. Yumuşak örtüye, kontrollü çatıya veya kabartmalı yüzeye ihtiyaç duyan ürünler için termal yapıştırma tekrarlanabilir sonuçlar verir.
| Parametre | Termobağlama | Kimyasal bağlanma | İğne delme |
|---|---|---|---|
| Bağlayıcı eklendi | Termoplastik elyaf veya toz | Lateks veya reçine | Yok |
| Tipik hat hızı | Yüksek | Orta | Orta |
| Kumaş el | Yumuşaktan serte | Yumuşaktan serte | Tekstil benzeri |
| Geri dönüştürülebilirlik | iyi | Sınırlı | iyi |
| Enerji profili | Orta | Yüksek, drying needs | Orta |
Üç Ana Termobağlama Prosesi
Üç proses çeşidi ticari üretime hakimdir. Doğru seçim ürünün hedef ağırlığına, yüksekliğine ve yüzey kalitesine bağlıdır.
Takvim Yapıştırma
Kalender bağlama, tülbenti iki silindir arasındaki ısıtılmış bir kıstırma noktasından geçirir. Birleştirmenin yalnızca yükseltilmiş noktalarda gerçekleşmesi için genellikle bir rulo oyulur. Rulo sıcaklığı, kıstırma basıncı ve bekleme süresi bağ gücünü ve yumuşaklığı belirler. Bu yöntem hijyen malzemeleri, filtre ortamları ve ambalaj kumaşları için yaygındır.
Hava Yoluyla Bağlama
Hava yoluyla bağlama, sıcak havayı açık, gözenekli bir ağdan geçirmeye zorlar. Isı nazikçe ve eşit bir şekilde uygulandığı için yöntem, dolguyu ve hacmi korur. Bir kesinlik dokunmamış kumaş fırını Bölgeli sıcaklık kontrolü bu sürecin temelini oluşturur ve dolgulara, yalıtım levhalarına ve diğer hacimli yapılara uygundur.
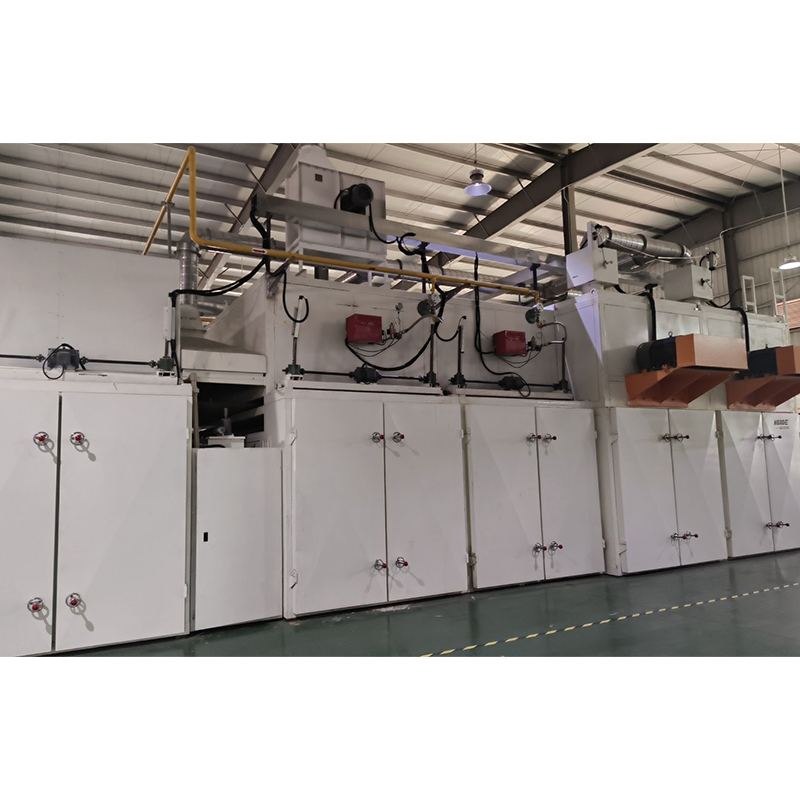 Nonwoven Kumaş Fırını Tedarikçi ve Toptan Satış | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. bir Çin nonwoven kumaş fırını tedarikçisi ve üreticisidir. Sıcak hava girişi, genişlik ≤5000mm,... Ürünü Görüntüle →
Ultrasonik Bağlama
Ultrasonik bağlama, elyafları ısıtılmış bir rulo veya fırın olmadan yerel olarak eritmek için yüksek frekanslı titreşim kullanır. Sürekli veya desenli yapıştırma hatları oluşturur ve sıklıkla tıbbi ürünler, yüz maskeleri ve tek kullanımlık ambalajlarda kullanılır.
Fiber Seçimi ve Sıcaklık Pencereleri
Termobağlama, diğer lifler bozulmadan önce yumuşayan ve akan en az bir bileşen gerektirir. Yaygın bağlayıcı sistemleri arasında polietilen (PE), polipropilen (PP), ko-polyester (coPET) ve polilaktik asit (PLA) bulunur. Düşük erime noktalı kılıf ve yüksek erime noktalı çekirdeğe sahip iki bileşenli fiberler, çekirdeğin mekanik özelliklerini korurken güçlü bağlar sağlar. Tipik bağlayıcı içeriği, hedef sertliğine ve mukavemetine bağlı olarak yüzde 10 ila 50 arasında değişir.
Tablodaki sıcaklıklar kılavuz değerlerdir. Gerçek fırın veya takvim ayarları aynı zamanda web yoğunluğuna, hat hızına ve bekleme süresine de bağlıdır.
Termobond Hattı Satın Almadan Önce Dikkat Edilmesi Gerekenler
Yatırım yapmadan önce hattın tahvil kalitesini etkileyen değişkenleri nasıl kontrol ettiğini inceleyin.
- Sıcaklık eşitliği: Tüm çalışma genişliği boyunca birkaç derecelik bir fark hedefleyin; geniş ağlar dengesiz ısınmayı cezalandırır.
- Nip basıncı ve boşluk kontrolü: Hassas ayarlar aşırı bağlanmayı veya kaçırılan bağlanma noktalarını önler.
- Hava akışı ve bekleme süresi: Fırınlarda güçlü hava akışı, ısı transferini artırır ancak ışık ağlarını bozabilir.
- Soğutma bölümü: Bağ noktalarının nihai mukavemeti ayarlamak için kontrollü soğutmaya ihtiyacı vardır.
- Hat hızı kontrolü: Hız, yukarı yönde tarama ve çapraz bindirme çıkışıyla eşleşmelidir.
- Enerji verimliliği: Isı geri kazanımı ve izolasyon, yıllar süren üretim boyunca işletme maliyetini azaltır.
Yeni bir tesis için entegre termal bağlı vatka üretim hattı Besleme, tarama, birleştirme ve sarma işlemlerini tek bir kurulumda birleştirir. Mevcut bir tesis için bir ekleme bitirme ütü makinesi tüm çizgiyi değiştirmeden yüzey düzgünlüğünü ve kalınlık kontrolünü iyileştirebilir.
 Nonwoven Kumaş Ütüleme Makinesi Tedarikçi ve Üretici | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. bir Çin nonwoven kumaş ütü makinesi tedarikçisi ve üreticisidir. 2–3 silindirli, genişlik 2000–7... Ürünü Görüntüle →
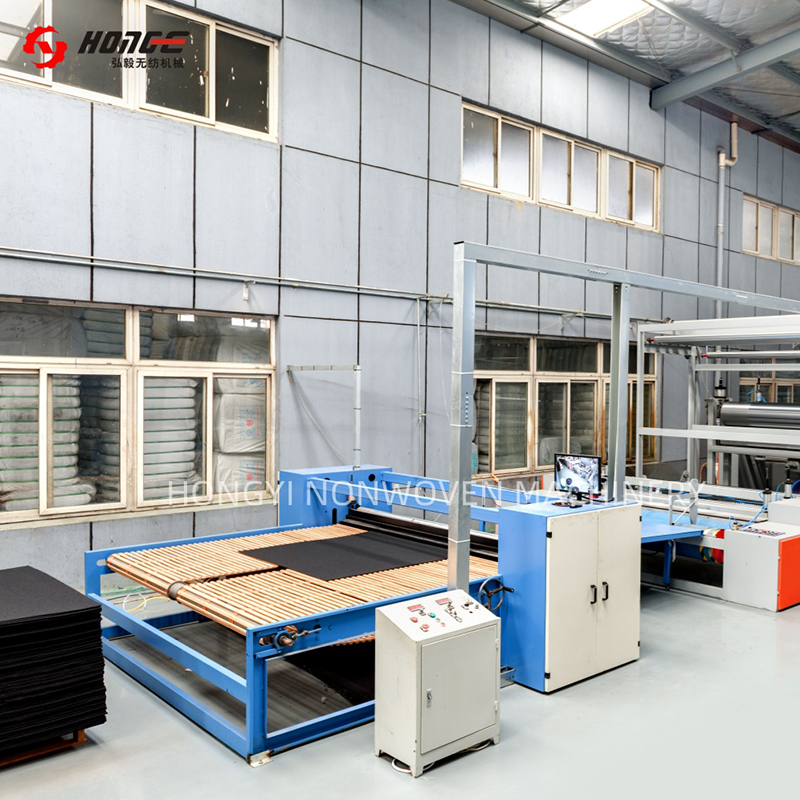 Termal Gümrüklü Vatka Üretim Hattı Tedarikçisi | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. bir Çin termal bağlı vatka üretim hattı ve makine tedarikçisi ve üreticisidir. 60–5000... Ürünü Görüntüle →
Termobağlı Nonwovenların Kullanıldığı Yerler
Termobağlanmış kumaşlar, hızlı üretim, tutarlı kalınlık gerektiren ve kimyasal bağlayıcı içermeyen ürünlerde karşımıza çıkar.
| Segment | Tipik ürünler | Termobonding neden uyuyor? |
|---|---|---|
| Hijyen | Mendiller, hijyenik pedler, bebek bezi astarları | Yumuşak tuşe, yüksek hat hızı, bağlayıcısız |
| Tıbbi | Cerrahi önlükler, yüz maskeleri | Temiz proses, ultrasonik modelleme |
| Filtrasyon | Kabin hava filtreleri, sıvı filtre ortamı | Desene bağlı gözeneklilik ve dayanıklılık |
| Mobilya | Vatka, yatak telaları, yalıtım keçeleri | Hava yoluyla yapıştırma çatı katını korur |
| Otomotiv | İç kaplama, halı kaplama, ses yalıtımı | Boyutsal kararlılık ve geri dönüştürülebilirlik |
Termobonding Hakkında Sıkça Sorulan Sorular
Termobağlama ısıyla bağlanma ile aynı mıdır?
Evet. Termobağlama, bir ısıyla bağlanma şeklidir ve birçok tedarikçi bu iki terimi birbirinin yerine kullanır. Eriyik bağlama başka bir yaygın addır.
Hangi lifler ısıyla birleştirilebilir?
Termoplastik bileşenli herhangi bir karışım birleştirilebilir. Polyester, polipropilen, polietilen ve PLA en yaygın olanlardır. İki bileşenli fiberler, düşük erime noktalı kılıf bağ oluştururken çekirdek ağ yapısını koruduğu için prosesin kontrolünü kolaylaştırır.
Ne kadar bağlayıcı elyaf kullanılmalıdır?
Termo bağlı ürünlerin çoğunda ağırlıkça yüzde 10 ila 30 oranında bağlayıcı elyaf kullanılır. Daha yüksek bağlayıcı içeriği sertliği ve mukavemeti artırır ancak yumuşaklığı azaltır ve ham madde maliyetini artırabilir.
Termobonding diğer bonding yöntemleriyle birleştirilebilir mi?
Evet. Bazı hatlar iğneyle delme işlemini perdah makinesiyle veya kızılötesi ön ısıtmayla hava yoluyla bağlamayı birleştirir. Kombinasyon işlemleri, çekme mukavemetini, sıkıştırma geri kazanımını ve yüzey dokusunu tek bir kumaşta uyarlamayı mümkün kılar.
Termobonding tek bir tarif değildir; ayarlanabilir bir araç setidir. Doğru elyaf karışımı, sıcaklık, basınç ve bekleme süresi, tülbentinizin temel ağırlığına ve nihai ürünün mekanik taleplerine bağlıdır. Bu değişkenleri anlamak, ekipman özelliklerini değerlendirmenize ve ticari hızlarda performans gösterecek bir hat seçmenize yardımcı olur.


