

Orta ölçekli bir fabrikadaki iğneyle delinmiş jeotekstil hattı, rutin bir bakım duruşunun ardından açık ve koyu çizgili rulolar üretmeye başladı. Tarif değişmedi, kart ayarlarına dokunulmadı ve iğne tezgahında hiçbir hata görülmedi. Tesis müdürü ilk önce taraktan şüphelendi, ancak asıl hata akışın 20 metre yukarısındaydı: harmanlama odası katmanlama döngüsünden daha hızlı boşaltılıyordu, dolayısıyla ağ taze, ortalama değeri düşük elyafla besleniyordu. Normal çıktıyı yeniden sağlamak için tam bir vardiya ve üç kez düşürülen atışlar gerekti.
Elyaf karışımı bitmiş kumaşta tek bir kusur olarak görülmez. Belirsiz çizgiler, sınırda çekme testleri, renk tonu farklılıkları ve pahalı bağlayıcı elyafların öngörülemeyen tüketimi olarak ortaya çıkıyor. Çözüm, karıştırmanın nasıl çalıştığını, nasıl ölçüleceğini ve hangi ekipman seçeneklerinin onu gerçekten iyileştirdiğini anlamakla başlar. Kendi hattınızda kullanabileceğiniz pratik kontrollerle bu rehber tam da bunu kapsıyor.
Nonwoven kalitesine neden elyaf karışımı karar veriyor?
Tarak makinesine giren elyaf karışımının düzgünlüğü, sarıcıdan çıkan kumaşın düzgünlüğünün en güçlü göstergesidir. Daha sonra gerçekleşen her şey, tarama, alıştırma, iğneleme veya termal birleştirme, yalnızca aldığı lifleri yeniden düzenleyebilir; bu adımların hiçbiri yanlış bir orantıyı düzeltemez.
Kötü karışımın üç sonucu doğrudan nihai kumaşta ortaya çıkar:
- Renk tutarlılığı. Renkli dokunmamış kumaşlarda pigment taşıyan lifler genellikle karışımın yalnızca yüzde 2 ila 5'ini oluşturur. Özellikle açık ve pastel renklerde rulolar arasında gözle görülür bir ton farkı oluşturmak için yüzde bir puanlık bir kaydırma yeterlidir.
- Yapıştırma kalitesi. Termal bağlı vatkada, düşük sıcaklıkta eriyen polyester elyafın ağın her yerine aynı oranda ulaşması gerekir. Yerel doz aşımı sert, parlak noktalar oluşturur; Yerel yetersiz dozlama, ısıl işlem sırasında çöken alanlar bırakır.
- Mekanik tekdüzelik. Çekme mukavemeti, uzama ve yüzey yoğunluğunun tümü karışım oranını takip eder. Karışım CV'si saptığında test sonuçlarının müşteriye karşı savunulması zorlaşır.
Bu nedenle deneyimli hat yöneticileri sadece sarıcıdaki kumaşı değil, hattın başlangıcındaki karışım oranı değişimini de izlerler. Her proses aşamasının etkisini görselleştirmenin basit bir yolu, karışım oranının hedeften sapmasını takip etmektir; Aşağıdaki tablo tipik fabrika uygulamalarına dayalı açıklayıcı bir örneği göstermektedir.
Şekil 1. Karışım oranı sapması çizgi boyunca nasıl daralır (açıklayıcı örnek; daha düşük olan daha doğrudur)
Karıştırma ve harmanlama: iki terim, tek amaç
Tekstil terminolojisinde, karıştırma genellikle aynı türdeki ancak farklı derecelerdeki elyafların birleştirilmesi anlamına gelir; örneğin, farklı denyedeki iki polyester elyaf veya aynı hammaddeden iki üretim partisi. Harmanlama, polyester ile viskon veya polipropilen gibi farklı elyaf türlerinin düşük erime noktalı bağlayıcı elyafla birleştirilmesi anlamına gelir. Nonwoven fabrikasında hat, genellikle aynı ekipman dizisinde her ikisini de yapar.
Ayrım akademik değildir. Balya dizilimini nasıl ayarlayacağınızı, hangi ölçüm cihazlarına ihtiyacınız olduğunu ve makine tedarikçisinden ne düzeyde tekrarlanabilirlik talep ettiğinizi etkiler. Örneğin, ürününüzün düşük sıcaklıkta eriyen lif içeriğini karşılaması gerekiyorsa, harmanlama doğruluğu gerekliliği, aynı polimerin yalnızca iki sınıfının ortalamasını almanıza gerek duymadığınızdan çok daha sıkı olacaktır.
Bu adımın arkasındaki makine sizin için yeniyse, bu genel bakış elyaf harmanlama makinesi nasıl çalışır Ekipman sırasını sade bir dille açıklıyor.
Tipik bir nonwoven hattında elyaf karıştırma nasıl çalışır?
Elyaf karıştırma balyada başlar ve tarak beslemesinde sona erer. Beş aşama söz konusudur ve her birinin nihai tekdüzelik üzerinde ölçülebilir bir etkisi vardır. Aşağıdaki sıra, iğneyle delinmiş keçe, termal bağlı vatka veya havayla serilmiş ürünler üreten kesikli elyaf hatları için tipiktir.
| Sahne | Bu aşamada ne olur? | Karıştırma kalitesi üzerindeki ana etki |
|---|---|---|
| Balya açma | Sıkıştırılmış balyalar aşırı lif hasarı olmaksızın gevşek tutamlar halinde kırılır. | Tutarlı tutam boyutu, büyük yığınların sonraki aşamalara girmesini önler. |
| Ön ince açma | Püsküller daha da azaltılır ve ağır yabancı maddeler ayrıştırılabilir. | Daha küçük tutamlar daha hassas ölçüme ve daha hızlı karıştırmaya olanak tanır. |
| Tartım and metering | Her bileşen, bir tartım bandı veya tartım kefesi tarafından kontrollü bir hızda beslenir. | Karışım oranının doğruluğu neredeyse tamamen bu aşamaya bağlıdır. |
| Karıştırma odası | Katmanlı fiber, kısa vadeli değişimin ortalamasını almak için dikey olarak depolanır ve geri çekilir. | Ortalama süre, açılış hattındaki dalgalanmaları yumuşatır. |
| Taşıma ve besleme | Açılan ve harmanlanan elyaf, sabit bir yoğunlukta tarak veya ağ oluşturucuya taşınır. | Kararlı besleme yoğunluğu, kartı dalgalanma ve açlıktan korur. |
İnce açma aşamasında, açma derecesi doğrudan blenderin başarabileceği sınırı belirler. bir HYKS ön ince açıcı balya açıcı tek başına birkaç gram ağırlığında tutamlar bıraktığında tercih edilir; modern çizgilerde bu noktada tutam boyutunu küçültmek, yapabileceğiniz en ucuz kalite yükseltmelerinden biridir.
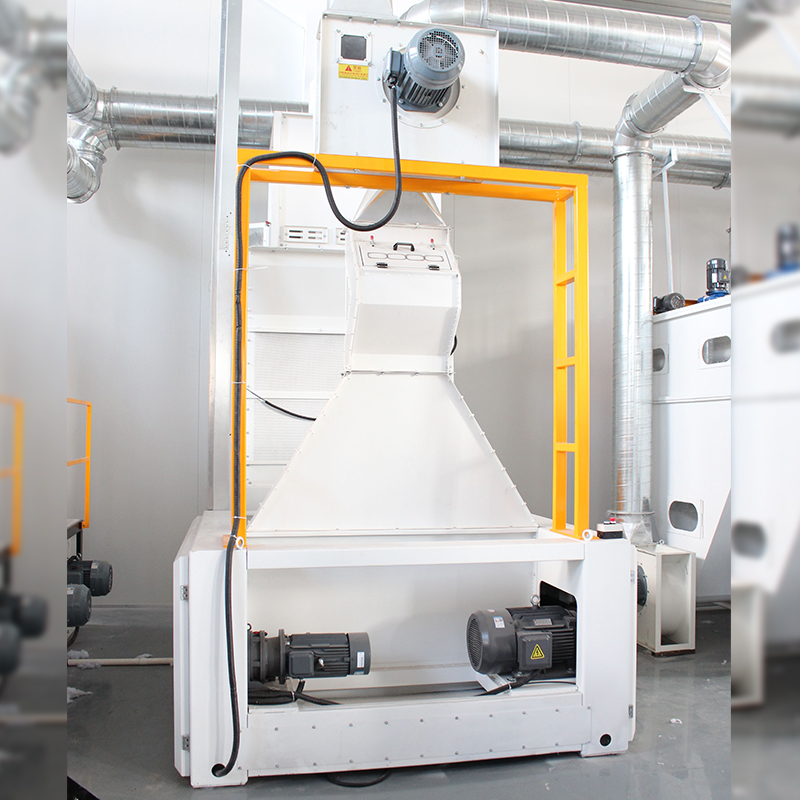 Ön ve İnce Açma Makinesi Tedarikçi ve Toptan Satış | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. bir Çin ön açıcı ve ince açıcı makine tedarikçisi ve üreticisidir. Modüler, CE sertifikalı, ... Ürünü Görüntüle →
Blenderin kendisi farklı şekillerde olabilir. İğneyle delinmiş ve termal bağlı hatlarda, büyük hazneli blender Elyafı dikey katmanlar halinde depolar ve onu çivili bir kafes veya tambur aracılığıyla alttan çeker. Dikey kesim, odanın doldurulması için geçen dakikalarda meydana gelen değişikliklerin ortalamasını alır. Tarifte tek bir baskın bileşen bulunduğunda karışımı stabilize etmenin en güvenilir yolu budur.
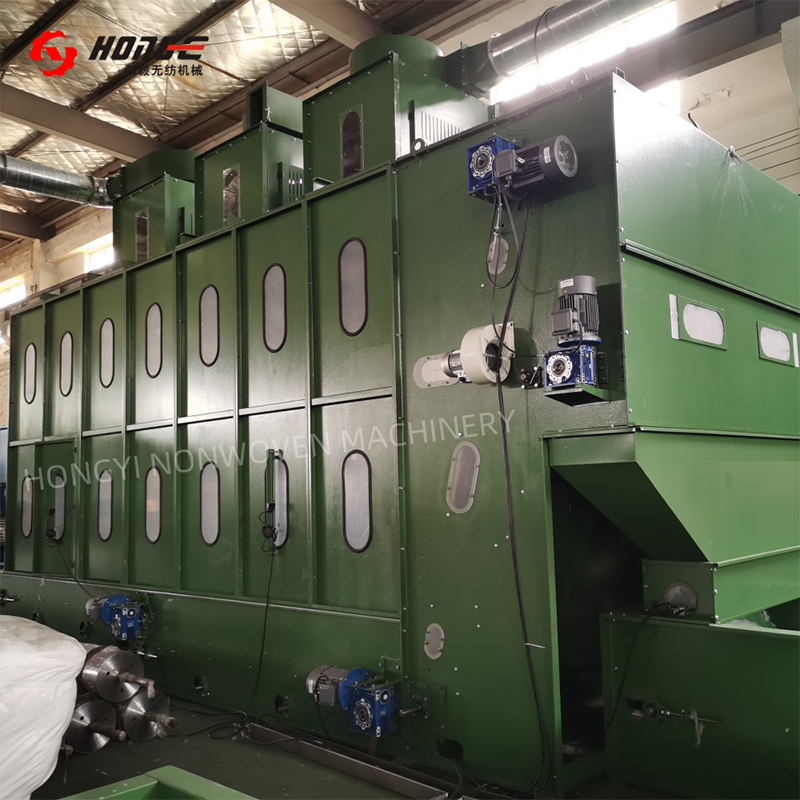 Nonwoven Büyük Hazneli Blender Makinesi Tedarikçisi | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. bir Çin nonwoven büyük hazneli blender makinesi tedarikçisi ve üreticisidir. 15–37m³, CE sertifikalı... Ürünü Görüntüle →
Karışımın yeterince iyi olduğunu kanıtlayabilir misin?
Karışımın derecesi her zaman ortalamayla değil, varyasyonla ölçülür. Bir hat, hedef karışım oranına bir saatten fazla sürede ulaşsa bile yine de kötü kumaş üretebilir çünkü karışım ortalama olarak doğru ancak her iki dakikalık pencerede eşitsizdi. Bu nedenle temel ölçüm, ideal olarak kısa ağ uzunluklarında ölçülen karışım oranının varyasyon katsayısıdır (CV).
Uygulamada fabrikalar dört düzeyde kontrol kullanıyor:
| Yöntem | Neyi ölçer | Tipik kabul seviyesi |
|---|---|---|
| Görsel web denetimi | Çizgiler, gölge noktaları, kümeler | Standart aydınlatma altında görünür çizgiler veya renk kümeleri yok |
| Balya dizimi ve tartım kayıtları | Uzun vadeli oran doğruluğu | Ana bileşen vardiya başına hedefin /-%1,5'i dahilinde |
| Laboratuvar karışım analizi | Ağırlığa göre gerçek lif içeriği | Her bileşen için tarifin /-%2'si dahilinde |
| Çevrimiçi sensörler (NIR, renkli) | Web genelinde kısa vadeli değişiklikler | 100 m kumaş üzerinde %3 veya daha az CV |
Yeni bir karıştırma hattını değerlendirirken tedarikçiden yalnızca kapasite rakamlarını değil, CV verilerini isteyin. Ayrıca, koyu renkten açık renge geçiş gibi gerçekçi en kötü durumu simüle eden bir test çalıştırması isteyin; çünkü blenderin temizleme davranışı, kararlı durum doğruluğu kadar önemlidir. Bu yaygın bir satın alma tuzağıdır ve kabul testleri sırasında keşfedilmesi üretimde olduğundan daha ucuzdur.
Üretimde karıştırma neden hâlâ başarısız oluyor?
İyi tasarlanmış hatlar bile karıştırma kalitesini kaybeder. Nonwoven tesislerindeki saha deneyimi, küçük bir dizi tekrarlanabilir nedene işaret ediyor. Tipik sorun giderme durumlarında her bir nedenin yaklaşık payı aşağıda gösterilmiştir; Yüzdeler açıklayıcıdır ve yayınlanmış bir standart yerine genellikle servis kayıtlarında görülen dağılıma dayanmaktadır.
- Yetersiz açılma (%35)
- Tartım errors (25%)
- Kısa karıştırma süresi (%20)
- Kötü balya yerleşimi (%12)
- Birikme ve aşınma (%8)
- Yetersiz açılış. Yüksek verimde balya açma veya ince açma yetersiz kaldığında, blender çok büyük tutamlar alır ve hiçbir blender düzgün olmayan yapı taşlarından düzgün bir karışım elde edemez.
- Tartım and metering errors. Sürüklenen teraziler, tıkanmış fiber kanalları ve fiberi ölçüm cihazlarına doğru bastıran pnömatik taşımanın tümü ağırlık sinyalini bozar. Bu hatalar aralıklı olma eğilimindedir ve bu da onların tespit edilmesini sabit bir sapmaya göre daha zor hale getirir.
- Kısa karıştırma süresi. Operatörler verimi artırır ve üründe çizgiler oluşmaya başlayana kadar hazne doldurma döngüsünü kademeli olarak azaltır. Çözüm, blenderin içinde ölçülen kalma süresinin üreticinin tavsiye ettiği aralık dahilinde tutulmasıdır.
- Kötü balya yerleşimi. Doğal lif partileri incelik, uzunluk ve nem bakımından farklılık gösterir; eğer serme planı bu farklılıkları eşit şekilde dağıtmazsa kısa vadeli oran değişimi ortaya çıkar.
- Yapım ve aşınma. Kanal köşelerinde ve aşınmış kafesler üzerindeki elyaf birikimleri en sonunda düğümler halinde salınarak ağda yerel kümeler oluşturur.
Karıştırma ekipmanı satın almadan önce kontrol edilmesi gerekenler
Karıştırma ekipmanı nadiren tek bir makine olarak satın alınır; bir hattın parçası olarak satın alınır ve seçimin nihai kumaş gereksinimlerine göre yapılması gerekir. Bu noktaları kontrol listesinde tutun:
- Bileşen sayısı ve oran aralığı. Sabit oranlara sahip iki bileşenli bir hat, basit bir hazne kullanabilir; Tarifleri sık sık değiştiren bir hat, daha esnek ölçüme ve daha hızlı temizlemeye ihtiyaç duyar.
- Elyaf formu. Zımba uzunluğu, denye, kıvrım ve kütle yoğunluğu, tutamların nasıl açıldığını ve kanallardan nasıl aktığını değiştirir. 6 denye polyester elyafa uygun bir makine, yüksek yoğunluklu, düşük yoğunluklu bir elyafla farklı davranabilir.
- Verim. Blender hacmi hat hızına uygun olmalıdır. Çoğu karıştırma odası 10 ila 30 dakika süreyle kalacak şekilde tasarlanmıştır; Bir tedarikçi çok daha az teklif veriyorsa, beklenen özgeçmişin tamamını isteyin.
- Otomasyon ve veriler. Tartım bantları, frekans sürücüleri ve PLC tarifleri, mekanik bir karıştırıcıyı tekrarlanabilir bir proses aracına dönüştürür.
- Temizlenebilirlik. Renk değiştirme süresi, pürüzsüz iç yüzeylere, erişilebilir temizleme kapılarına ve haznenin hızlı bir şekilde boşaltılabilmesine bağlıdır.
İki veya üç bileşenin sürekli karıştırılması için özel bir elyaf karıştırma makinesi tartım veya hacimsel beslemeyi aktif karıştırma elemanlarıyla birleştirir, böylece karışım taraka doğru ilerledikçe homojenleşir. Bu konfigürasyon, kompakt bir kaplama alanında istikrarlı bir karışıma ihtiyaç duyan hatlara uygundur.
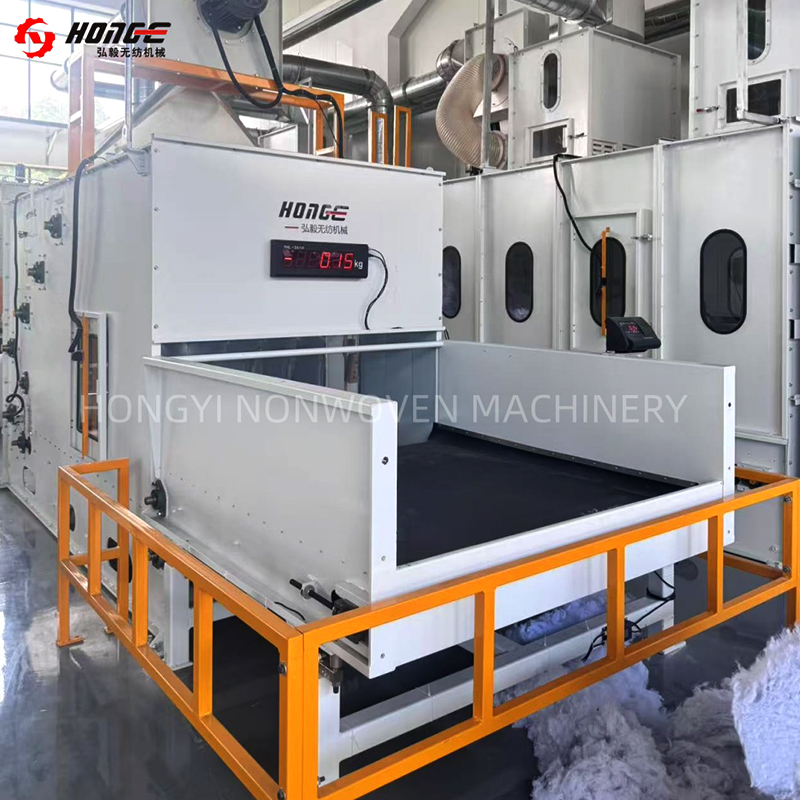 Elyaf Karıştırma Makinesi Tedarikçisi ve İhracatçısı | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. bir Çin elyaf harmanlama makinesi tedarikçisi ve üreticisidir. Oransal tartım, CE sertifikalı... Ürünü Görüntüle →
Makinenin ötesinde tedarikçiyi de değerlendirin. 20 yılı aşkın nonwoven makine deneyimine ve yurt dışında birden fazla kuruluma sahip bir üreticinin, devreye alma sırasında süreç önerileri, referans çizgileri ve yedek parçalarla size destek vermesi daha olasıdır. Sizinkine benzer bir ürünü çalıştıran en yakın referans kurulumunu isteyin ve tam verimle bekleyebileceğiniz karma CV'yi kontrol edin.
Elyaf karıştırma hakkında sık sorulan sorular
Elyaf karıştırma makinesi ile büyük hazneli blender arasındaki fark nedir?
Büyük hazneli bir karıştırıcı, parti benzeri bir döngüde çalışır: dikey katmanlar oluşturur ve ardından bunları keserek birkaç dakika içindeki değişimlerin ortalamasını alır. Bir elyaf karıştırma makinesi, karıştırma elemanları veya hava akımı kullanarak tek geçişte sürekli olarak karıştırır ve genellikle tartım bölümünün arkasına yerleştirilir. Çoğu satır her ikisini de kullanır: biri ortalama için, diğeri son homojenleştirme için.
Blenderde kalma süresi ne kadardır?
Bu, bileşenlerin sayısına ve tolere edilen CV'ye bağlıdır, ancak 10 ila 30 dakika, kesikli nonwoven hatları için ortak bir tasarım aralığıdır. Hazne maksimum verimde 10 dakikadan az bir süre sağlıyorsa tasarımı kabul etmeden önce karışım CV'sini test edin.
Geri dönüştürülmüş elyaflar aynı ekipmanda karıştırılabilir mi?
Evet, ancak geri dönüştürülmüş liflerin karıştırıcıya girmeden önce ekstra açıklığa ihtiyacı vardır çünkü bunlar birbirine dolanmıştır ve sert parçacıklar içerebilmektedir. Giriş yönündeki ön-ince açıcı, topaklanma riskini azaltır ve ölçüm cihazlarını korur. Geri dönüştürülmüş içeriğin karışım oranı da izlenmelidir çünkü yığın yoğunluğu işlenmemiş elyaftan daha fazla değişiklik gösterir.
Neden çizgiler yalnızca renk değişiminden sonra ortaya çıkıyor?
Önceki tariften kalan lif, kanallarda, bölme köşelerinde ve kafes yüzeylerinde kalır. Bir sonraki tarifte yavaş yavaş salınır ve çizgiler halinde görünür. Sık sık renk değiştiren hatlar, düzgün kanal iç yüzeyleri, hızlı temizleme odaları ve erişilebilir temizleme kapılarıyla tasarlanmalıdır.
Elyaf karıştırma, nonwoven hattının en karmaşık kısmı değildir ancak hattın geri kalanının gerçek potansiyelinde çalışıp çalışmayacağını belirleyen kısımdır. Bir sonraki kalite sorunu ortaya çıktığında öncelikle karışımı kontrol edin. Hattın balya ucu genellikle sarıcı ucunun ne üretmek üzere olduğunu size söyler.


