

Uzun elyaftan ince, güçlü, son derece düzgün ağlara ihtiyaç duyduğunuzda taraklama kazanır; Kısa, geri dönüştürülmüş veya harmanlanmış elyaftan kalın, hacimli, yön açısından dengeli ağlara ihtiyaç duyduğunuzda airlay kazanır. İki süreç arasındaki satın alma kararlarının çoğu aslında üç sayıya bağlıdır: zımba uzunluğu, web ağırlığı ve makine yönü (MD) ile çapraz yön (CD) gücü arasındaki ürününüzün tolere edebileceği ne kadar fark.
İki örnek bunu somutlaştırıyor. 40 g/m² mendil alt tabakaları üreten bir dönüştürücü, rulo boyunca mükemmele yakın ağırlık eşitliği ve yüksek gerilme mukavemetine ihtiyaç duyar; bu nedenle taraklama bu pazara hakimdir. Geri kazanılmış elyaftan 800 g/m² dolguyu yapıştıran bir yatak üreticisinin her yönden toplu ve eşit desteğe ihtiyacı vardır, bu nedenle airlay bunda baskındır. Bu direklerin arasında jeotekstil, tela, yalıtım, dolgu, keçe ve otomotiv akustiği bulunur. Aşağıdaki bölümlerde her sürecin nasıl bir ağ oluşturduğu, her birinin nerede puan aldığı ve ekipman siparişi vermeden önce neleri doğrulamanız gerektiği açıklanmaktadır.
Taraklama Süreci Nasıl Bir Ağ Oluşturur?
Taraklama, kesikli elyaf balyalarından başlayan mekanik, kuru serme işlemidir. Balya açıcı malzemeyi gevşetir, bir blender bileşenleri karıştırır ve bir besleyici tarak makinesine eşit bir vatka sunar. Tarak makinesinin içinde, ince tel garnitürlerle kaplanmış büyük bir silindir, tutamları tek tek elyaflara ayırmak ve birçok neps ve yabancı maddeleri çıkarmak için düz yüzeylere ve işçi sıyırma silindirlerine karşı çalışır. Lifler, kartı büyük ölçüde makine yönüne paralel olarak terk eder ve sürekli bir ağ halinde yoğunlaşır.
Alıcılar için üç sonuç önemlidir. İlk olarak, hizalama mukavemet anizotropisi yaratır: çaprazlanmamış taranmış bir ağ genellikle 3:1 ile 5:1 arasında bir MD/CD gerilme oranı gösterir, dolayısıyla uzunlamasına çekilmeye genişlikten çok daha iyi direnç gösterir. İkincisi, mekanik kontrol düşük gramajlarda olağanüstü bir tekdüzelik sağlar; bu nedenle taraklamada mendiller, medikal tekstiller ve telalar kabaca 80 g/m²'nin altındadır. Üçüncüsü, taraklamanın elyaf uzunluğu iştahı vardır: kabaca 25 ila 65 mm'lik elyafları tercih eder, çok kısa veya kırılgan stok nepslere ve tülbent kopmalarına dönüşür ve tek bir tarak ağı nadiren yaklaşık 100 ila 150 g/m²'yi aşar, bu nedenle ağır ürünlerin katmanların istiflenmesiyle oluşturulması gerekir.
Beslenme disiplini sonucu belirler. Kart yalnızca aldığı vatka kadar eşit olabilir, dolayısıyla açıcı, karıştırıcı ve yukarı akış besleyici aksesuar değildir; bunlar ağ oluşturma doğruluğunun bir parçasıdır.
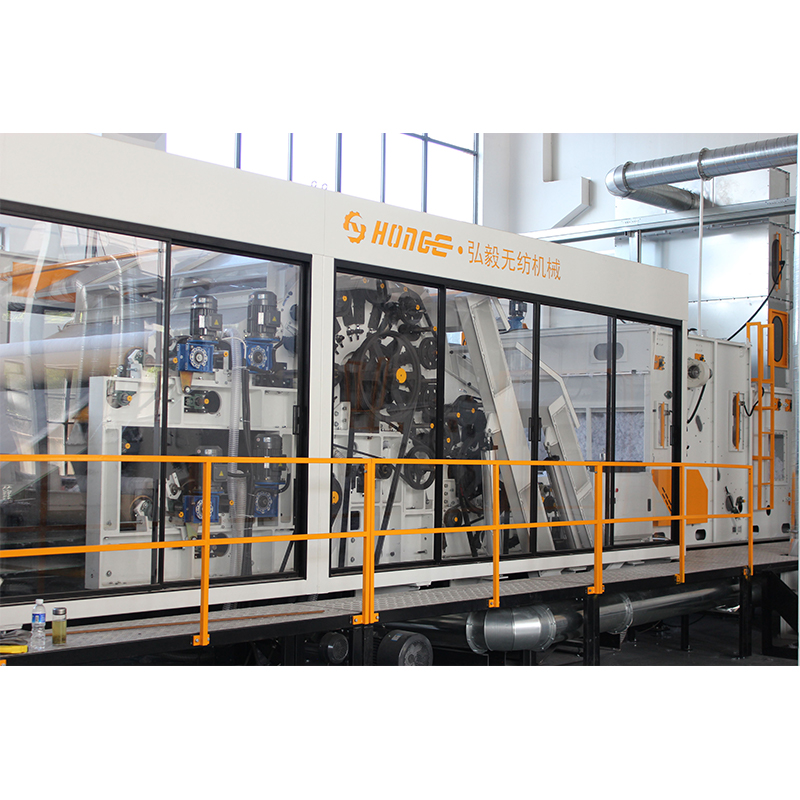 Paralel ve Rastgele Ağlar için HYSL Tarak Makinası Ağ düzgünlüğü beslenen tülbente bağlı olduğundan, bu tarama makinesi burada önemlidir: tek veya çift silindirli, değişken hızlı tahrikli ve paralel veya rastgele ağlar için isteğe bağlı rastgeleleştirici silindirlerle açık ve harmanlanmış elyafı tamamen tarar. Ürünü Görüntüle →
Hava Yaslaması Süreci Nasıl Bir Web Oluşturur?
Airlay, mekanik hizalamayı havayla değiştirir. Bir açıcı silindir, elyafı küçük tutamlara böler, bir hava akımı bunları askıya alır ve delikli bir yoğunlaştırıcı tambur, bunları rastgele yönlendirilmiş, üç boyutlu bir ağ halinde toplar. Biriktirme tel giysiler yerine hava akışına bağlı olduğundan, lif yönelimi neredeyse rastgeledir ve ağ hacimli ve yüksektir.
Avantajları dört yerde karşımıza çıkıyor. Elyaf toleransı: Airlay, yalnızca birkaç milimetre yukarıya doğru elyafları kabul eder ve geri kazanılmış yün, jüt, kenevir ve tarakta kötü bir şekilde neps oluşturabilecek eğirme atığı gibi kırılgan veya sert stoklarla başa çıkabilir. Ağırlık aralığı: Bir airlay ağı kabaca 50 ila 1.500 veya 2.000 g/m² arasında olabilir, bu nedenle kalın dolgu, lamine etmek yerine doğrudan oluşturulur. Yön dengesi: Her yönde neredeyse eşit güçte olan hava yastığı dolgusu, yatak pedlerinin, akustik keçelerin ve ısı yalıtımının tam olarak ihtiyaç duyduğu şekilde yükü eşit şekilde destekler. Harmanlama esnekliği: farklı elyaflar şekillendirmeden önce ölçülebilir ve karıştırılabilir, bu da airlay'i atık keçe ve geri dönüşüm hatlarının doğal çekirdeği haline getirir. Yukarı yöndeki tutarlılık hala önemlidir, bu nedenle okumaya değer Bir elyaf harmanlama makinesi karışımı nasıl sabit tutar? Çizginin geri kalanını boyutlandırmadan önce.
Zayıf yönleri ayna görüntüsüdür: çok düşük gramajlarda ağırlık tekdüzeliğini korumak daha zordur, hat hızları taraklamadan daha düşüktür, taşıma fanları ekstra enerji tüketir ve gevşek ağ, ısıyla bağlama, kimyasal bağlama veya iğneyle delme ile bağlanana kadar neredeyse hiç dayanıma sahip değildir.
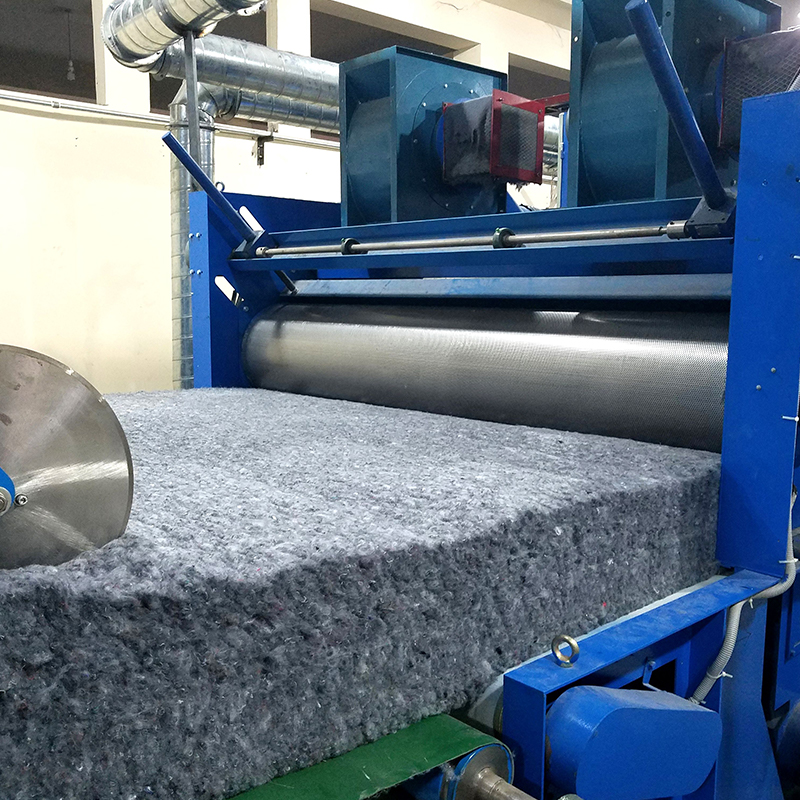 Aerodinamik Web Oluşumu için HYQL Airlay Makinesi Airlay ödünleşimlerinin tartışılmasının ardından, bu makine, daha düşük hızlarda ve düşük gramajlarda, termo bağlı vatka hatları için taraklama ve çapraz alıştırmanın yerini alarak, polyester, düşük sıcaklıkta eriyen elyaf, yün ve daha fazlasından aerodinamik olarak vatkalar oluşturur. Ürünü Görüntüle →
Taraklama ve Airlay Karşılaştırması: Yan Yana Karşılaştırma
Aşağıdaki tablo, bir ekipman teklifinde en önemli olan farklılıkları özetlemektedir.
| Faktör | Taraklama | Airlay |
|---|---|---|
| Web oluşumu | Mekanik; esas olarak MD'de hizalanmış lifler | Aerodinamik; 3 boyutlu olarak rastgele yerleştirilen lifler |
| Tipik zımba uzunluğu | Yaklaşık 25 ila 65 mm | Birkaç mm'den yukarıya doğru, kısa elyafa toleranslı |
| Geri dönüştürülmüş veya atık elyaf | Sınırlı; kısa kırılgan stok neps ve kırılmalara neden olur | Sürecin temel gücü |
| Geçiş başına web ağırlığı | Yaklaşık 15 ila 150 g/m² | Yaklaşık 50 ila 2.000 g/m² |
| Düşük ağırlıkta tekdüzelik | Mükemmel | Orta; yaklaşık 50 g/m²'nin altında daha zayıf |
| Toplu ve çatı katı | Orta | Yüksek |
| MD/CD çekme oranı | Genellikle 3:1 ila 5:1 | 1:1'e yakın |
| Tipik bağlanma | Termal perdahlama, havalı fırın, iğne delme | Düşük sıcaklıkta eriyen elyafla termobağlama, sprey bağlama, iğne delme |
| Tipik ürünler | Mendiller, medikal tekstiller, telalar, jeotekstiller | Yatak dolgusu, yalıtım, dolgu, atık keçeler, otomotiv akustiği |
Nihai Üründe Web Yapısının Anlamı Nedir?
Farkı görselleştirmenin en net yolu, MD ve CD arasındaki çekme mukavemetinin bölünmesidir. Taranmış bir ağ, rulo boyunca gücü yoğunlaştırır; bu, dağıtılan ve uzunlamasına çekilen mendillere uygundur. Havayla yerleştirilmiş bir ağ, gücü neredeyse eşit bir şekilde böler; bu, herhangi bir taraftan sıkıştırılan ve yüklenen dolguya uygundur.
Bundan iki pratik not çıkmaktadır. Bir taraklama hattından dengeli bir kuvvete ihtiyacınız varsa, bir çapraz katlama makinesi birden fazla taranmış ağları 90 derecelik bir açıyla katlar; bu, iğneyle delinmiş jeotekstil ve keçe hatlarında standarttır. Havayla yerleştirilmiş bir ağı düşük erime noktalı elyafla bir fırında bağlarsanız, bağlanma noktaları ağın kalınlığı boyunca oluşur, bu nedenle ısıyla bağlanmış dolgu, sıkıştırmadan sonra çatısını iyi bir şekilde geri kazanır.
Satın Almadan Önce Nasıl Karar Vermelisiniz ve Neleri Kontrol Etmelisiniz?
Beş soruyu sırayla yanıtlayın:
- Elyaf gerçeği: En kötü atık karışımı dahil, çalıştıracağınız her elyafı listeleyin. Yaklaşık 25 mm'nin altındaki zımba veya yüksek oranda geri dönüştürülmüş pay, hava yayılımını güçlü bir şekilde işaret eder.
- Hedef ağırlık: Yaklaşık 80 g/m²'nin altında, tekdüzeliği korumanın tek yolu taraklamadır; ağ başına yaklaşık 200 g/m²'nin üzerinde, havalı döşeme çapraz alıştırmayı tamamen önler.
- Yükleme yönü: mendiller ve rulo ürünler MD mukavemetini destekler; dolgu ve yalıtım izotropiyi destekler.
- Bağlama yolu: kalender ve termal bağlama hatları kartlarla eşleşir; fırında ısıl bağlama ve iğne delme doğal olarak airlay ile eşleşir.
- Büyüme planı: Daha sonra ikinci bir ürün mümkünse açma, karıştırma ve besleme bölümünün hem tarak hem de hava yerleştirme ünitesine hizmet edip edemeyeceğini kontrol edin.
Hibrit bir seçenek de mevcuttur: kompozit hatlar, bir tarama makinesini ve bir hava serme ünitesini aynı hatta her iki sırayla yerleştirir, böylece güçlü bir taranmış katman, hacimli bir hava ile yerleştirilmiş katmanı taşır. Bu, hem yüzey kuvveti hem de çekirdek yüksekliği gerektiren ürünler için yerleşik, patentli bir yaklaşımdır.
İmzalamadan önce denemelere pazarlık konusu yapılamaz gibi davranın. Tedarikçiden, geri dönüştürülmüş oran da dahil olmak üzere gerçek karışımınızı çalıştırmasını ve bitmiş kumaşın kilogramı başına ağ ağırlığı CV'sini, MD/CD çekme değerlerini ve fırın enerjisini raporlamasını isteyin. Hava paylaşımı projeleri için, hava hacmi ve fan ayarlarının fiber başına nasıl ayarlandığını sorun çünkü bu ayar, bir makinenin ürünleri temiz bir şekilde değiştirip değiştiremeyeceğine karar verir. Taraklama projeleri için, tarak garnitürlerinin ne kadar hızlı değiştirilebileceğini ve besleyici-tarak arayüzünün ağırlık bantlarını nasıl önlediğini sorun. Hongyi hem bağımsız makineler hem de komple hatlar tedarik ediyor ve tam nonwoven ekipman yelpazesi , tedarikçiler arasındaki hat kapsamlarını karşılaştırırken faydalı bir kıyaslamadır.
Hedef ürününüz vatka veya dolgu ise, hat genellikle tek bir sistem olarak belirtilir: açma ve harmanlama, havayla şekillendirme, fırında ısıyla yapıştırma, ardından sarma ve kesme.
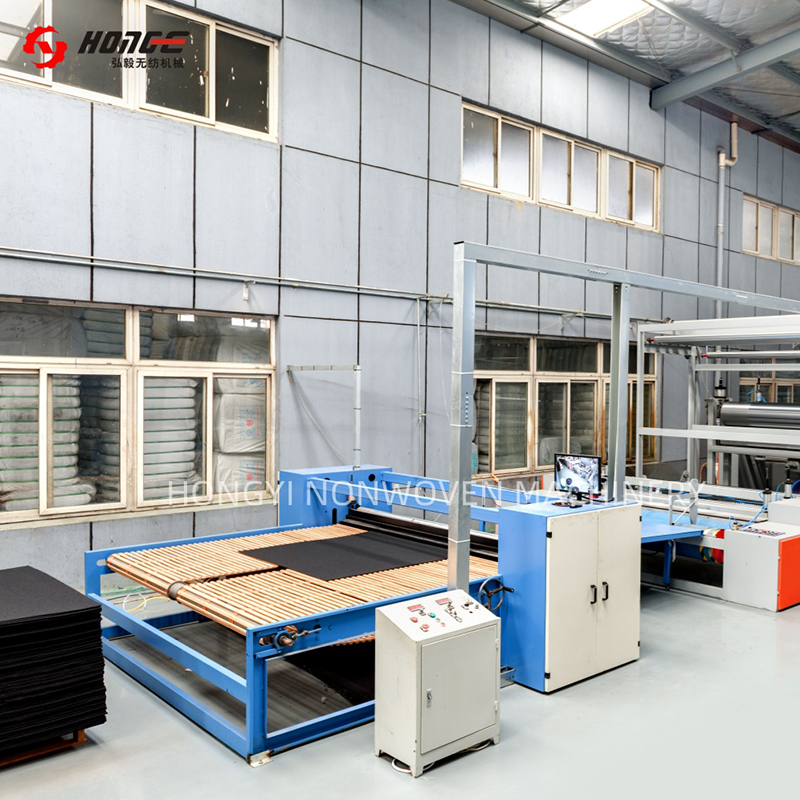 HYL Termal Gümrüklü Vatka Üretim Hattı Makalede belirtildiği gibi, vatka ürünleri genellikle komple sistemler olarak fiyatlandırılır ve bu hat, şilteler, minderler ve ev tekstilleri için sert veya yumuşak vatka üretmek üzere açma, hava yatırma şekillendirme, termal fırın bağlama ve sarma işlemlerini entegre eder. Ürünü Görüntüle →
Sıkça Sorulan Sorular
Airlaid ile Drylaid aynı şey midir?
Drylaid, kuru elyaftan oluşturulan herhangi bir ağı kaplar, dolayısıyla hem tarama hem de havalı serme, kuru serme yollarıdır. Makine kataloglarında havalı serme genellikle kesikli elyafın rastgele havayla serilmesi anlamına gelirken kağıt hamuru bazlı havalı serme ayrı, kağıda benzer bir işlemdir.
Hangi süreç geri dönüştürülmüş elyafı daha iyi işler?
Airlay. Kısa, kırılgan ve harmanlanmış atık elyaflar, aerodinamik yolun tam olarak amacı için geliştirildi; oysa bir tarağın temiz, sürekli bir ağ oluşturmak için sağlam elyaflara ihtiyacı vardır.
Taraklama hiç dengeli bir güç üretebilir mi?
Tek bir ağdan değil. Taranmış ağları 90 derecede istifleyen çapraz lapper, MD ve CD değerlerini birbirine yakınlaştırır; bu, iğneyle delinmiş keçe ve jeotekstil hatlarında standart uygulamadır.
Airlay doğrudan ağır ağlar oluşturduğu için ekipmandan tasarruf sağlar mı?
Yüksek gramajlarda çapraz leplemeden tasarruf sağlar ancak yapıştırmadan tasarruf etmez. Gevşek, hava ile yerleştirilmiş ağ her zaman bir bağlama aşamasına ihtiyaç duyar, çoğunlukla düşük erime noktalı elyaf payına sahip bir ısıyla bağlama fırını.


