

Bir alışveriş çantasından alınmış hafif bir spunbond tabakayı kalın iğneyle delinmiş jeotekstil yanına koyun ve her ikisinde de tek bir dokuma iplik bulunmamasına rağmen tamamen farklı iki nonwoven kumaş ailesine bakıyorsunuz. Temel fark bir cümleyle ifade edilebilir: eğrilerek bağlanmış kumaş, erimiş polimerden ekstrüzyonla üretilen ve ısıyla bağlanan sürekli filamentlerden yapılırken, iğneyle delinmiş kumaş, bir ağ içine taranan ve dikenli iğnelerle mekanik olarak birbirine bağlanan kısa elyaflardan yapılır. Pratik olan her şey bu tek farktan kaynaklanır: ulaşılabilir ağırlık aralığı, dayanıklılık profili, gözeneklilik, hammadde seçenekleri, yatırım düzeyi ve son olarak her kumaşın sunabileceği son ürünler. Bu kılavuz her iki süreci de ele alır, özellikleri yan yana karşılaştırır ve her iki teknolojiye de başvurmadan önce uygulayabileceğiniz bir satın alma kontrol listesiyle sonlanır.
İki Süreç, İki Mantık: Filamentler ve Kesikli Lifler
eğrilerek bağlanmış işlemi: tek hatta polimerden kumaşa
Spunbond üretimi, çoğunlukla polipropilen (PP) veya polyester (PET) olmak üzere polimer peletlerle başlar. Peletler eritilir ve yüzlerce küçük deliğin bulunduğu bir düzeden geçirilerek sürekli filamentler oluşturulur. Bu filamanlar, polimer zincirlerini yönlendirmek için yüksek hızlı havayla gerilir (bu adım, spunbond'a ağırlığına göre iyi bir gerilme mukavemeti kazandırır) ve daha sonra rastgele bir şekilde hareketli bir kayışın üzerine bırakılır. Ağ, genellikle filaman geçişlerini küçük bağlantı noktalarına kaynaklayan sıcak kalender silindirleri aracılığıyla hemen bağlanır; bu nedenle eğrilerek birleştirilmiş yüzeyin düzenli bir nokta deseni göstermesinin nedeni budur. Eğirme, ağ oluşturma ve yapıştırma tek bir entegre hatta yüksek hızda gerçekleştiği için spunbond, genellikle yaklaşık 10 ila 200 gsm arasındaki hafif kumaşlar için çok verimlidir.
İğneyle delme işlemi: tarama, çapraz alıştırma ve dikenli iğneler
İğneyle delinmiş kumaş ise tam tersi bir yol izler: polyester ve polipropilen gibi kısa kesilmiş elyafların yanı sıra yün ve jüt gibi doğal veya geri dönüştürülmüş elyaflardan oluşan kesikli elyaf balyalarından başlar. Balyalar önce açılır ve karıştırılır. elyaf karıştırma makinesi çünkü nihai ağ özelliklerini tutarlı tutan şey eşit bir lif karışımıdır. Karışım hafif bir ağ halinde taranır ve daha sonra ağırlık oluşturmak ve yapıştırmadan önce çatı katını oluşturmak için çapraz alıştırılır - katman katman katlanır.
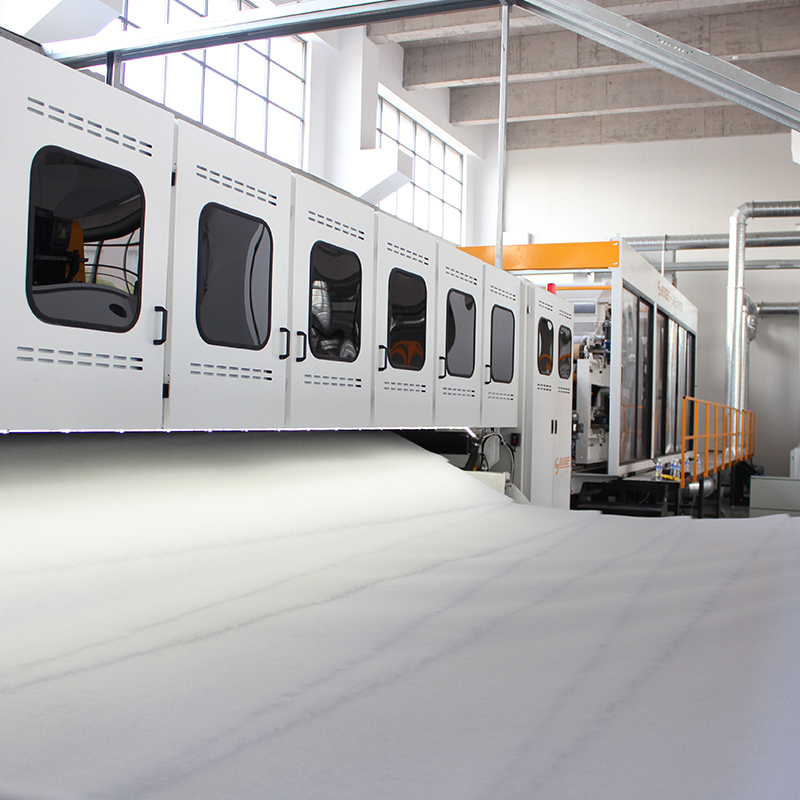 Düzgün Fiber Batt Binası için HYPW Çapraz Lapper İğne delmeden önce, gerekli ağırlığa ve yüksekliğe ulaşmak için taranmış ağların katmanlar halinde katlanması gerekir. Bu çapraz katlama makinesi, servo kontrolü ve anti-statik perdelerle ağları eşit bir şekilde katlayarak birleştirmeye hazır, düzgün, pürüzsüz keçeler sunar. Ürünü Görüntüle →
Kumaşa adını veren yapıştırma aşamasıdır. Bir iğne tezgahı binlerce dikenli iğneyi ağın içine ve dışına doğru hareket ettirir; dikenler lifleri yakalar ve katmanların arasından çekerek yapıyı tutkal veya ısı olmadan mekanik olarak birbirine kilitler. Kalınlık, yoğunluk ve mukavemet, iğne yoğunluğu, penetrasyon derinliği ve elyaf karışımı aracılığıyla ayarlanabilir.
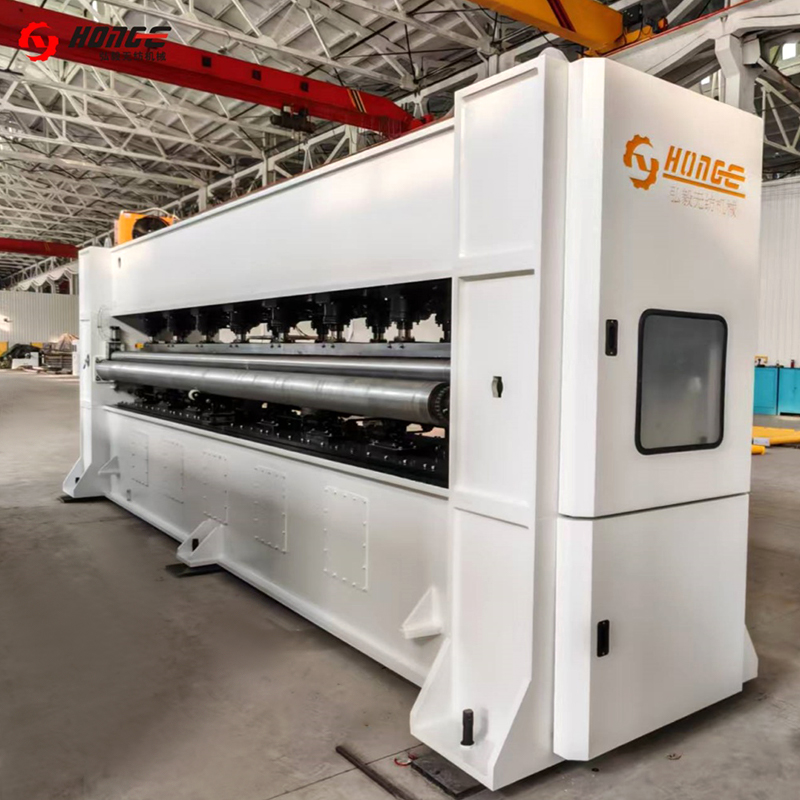 Kumaş Yapıştırma için HYZC İğne Delme Makinesi Bu, katmanlı ağı dikenli iğnelerle mekanik olarak birbirine kenetleyen, yapıştırıcı veya ısıya ihtiyaç duymayan makinedir. 8500 mm'ye varan çalışma genişlikleri ve ayarlanabilir iğne yoğunluğu ve stroku ile kalınlığı, yoğunluğu ve gücü kontrol eder. Ürünü Görüntüle →
İğnelemeden sonra birçok üretici, boyutları sabitlemek ve yüzeyi düzeltmek için ısıyla sabitleme, ütüleme veya perdahlama işlemlerini ekler, ardından kumaşı genişliğe kadar sarar ve keser.
Bir Bakışta Emlak Karşılaştırması
Bir kumaş eriyen filamentlerle, diğeri ise kesikli elyafların birbirine dolanmasıyla birleştirildiğinden, ticari profilleri neredeyse hiç örtüşmüyor. Aşağıdaki tablo, alıcıların en sık karşılaştırması gereken farklılıkları özetlemektedir.
| Mülkiyet | Spunbond dokunmamış | İğneyle delinmiş dokunmamış kumaş |
|---|---|---|
| Elyaf formu | Sürekli filamentler | Kısa elyaflar |
| Bağlama yöntemi | Termal: sıcak perdah silindirleri filaman geçişlerini kaynak yapar | Mekanik: dikenli iğneler lifleri birbirine kenetler |
| Tipik temel ağırlık | Yaklaşık 10-200 g/m2 | Yaklaşık 80-1500 gsm |
| Kalınlık ve çatı | İnce, düz, yoğun | Kalın, yüksek, sıkıştırılabilir |
| Yüzey görünümü | Pürüzsüz, düzenli bağ noktalarına sahip | Bulanık, keçe benzeri |
| Gözeneklilik | Düşük ila orta | Yüksek |
| Hammaddeler | Yalnızca döndürülebilir polimerler (PP, PET) | PET, PP, karışımlar, doğal ve geri dönüştürülmüş elyaflar |
| Hat hızı | Çok yüksek | Orta |
| Tipik son kullanımlar | Hijyen, medikal, çanta, tarım örtüleri | Geotekstil, otomotiv, halı, filtreleme, vatka |
Ağırlık aralıkları bölünmenin çoğunu açıklıyor. Spunbond hattı ince, tekdüze levha ürünler için optimize edilmiştir; onu ağır ağırlıklara zorlamak ekonomik olmaz çünkü metrekare cinsinden üretim çöker. Bunun aksine, iğneyle delinmiş bir çizgi, ağır kumaşa kolayca ölçeklenir - çapraz laper ile sadece ağ katmanları eklersiniz ve iğne penetrasyonunu artırırsınız - bu nedenle yaklaşık 200 gsm'nin üzerindeki her uygulamaya hakim olur.
Her Kumaşın Kazandığı Yer
Spunbond bölgesi: hafif, hızlı, yüksek hacimli
Spunbond, kumaşın metrekare başına büyük hacimlerde ve düşük ağırlıkta tüketildiği yerlerde varsayılan seçimdir: bebek bezi arka tabakaları, tıbbi önlükler ve ambalajlar, yeniden kullanılabilir alışveriş çantaları, mahsul örtüleri ve mobilya ve zemin kaplamaları için arka veya astar katmanları gibi hijyen ürünleri. Sürekli filamentleri 15-30 gsm'de bile güvenilir gerilme mukavemeti sağlar ve hızlı, tam entegre hat birim maliyetini düşük tutar. Spunbond'un iyi yapamadığı şey hacimdir: ekonomik olarak kalın, yüksek, sıkıştırılabilir yapılar üretemez.
İğneyle delinmiş bölge: kalın, gözenekli, elyaf esnek
İğneyle delinmiş kumaşlar kalınlığın, geçirgenliğin ve hammadde esnekliğinin hızdan daha önemli olduğu durumlarda kazanır. Tipik örnekler arasında karayolu, demiryolu ve drenaj işleri için jeotekstiller, gövde astarları, halı altı pedler ve yalıtım panelleri gibi otomotiv iç parçaları, iğneli keçe halılar, toz filtre ortamı, dolgu ve dolgu malzemeleri ve sentetik deri tabanları yer alır. Diğer bir avantaj ise prosesin, bir püskürtme memesinin idare edemeyeceği lifleri (kaba, doğal, geri dönüştürülmüş veya harmanlanmış lifler) kabul etmesidir; bu da malzeme maliyetini düşürür ve geri dönüştürülmüş içerik hedeflerini destekler. Aşağıdaki grafik, iğneyle delinmiş çıktının tipik olarak son kullanımlar arasında nasıl dağıtıldığına dair açıklayıcı bir görünüm sunmaktadır.
- Jeotekstiller ve sivil: %30
- Otomotiv iç mekanları: %25
- Halı ve döşeme: %20
- Filtrasyon: %15
- Yatak ve mobilya: %10
Maliyet, Hız ve Tedarik Riskleri
Ekipman alıcısının bakış açısına göre, iki teknoloji yatırım ölçeğinin zıt uçlarında yer alıyor. Spunbond hattı tek, karmaşık ve yüksek kapasiteli bir sistemdir: yüksek sermaye maliyeti, ekstrüzyon için yüksek enerji kullanımı ve yalnızca büyük hacimli hafif kumaşlarda kazanç sağlar. Ürün penceresi dardır; bir bant içindeki temel ağırlığı kaydırabilirsiniz ancak spunbond hattını kalın keçe üreticisine dönüştüremezsiniz.
İğneyle delme hattı modülerdir ve adım adım büyütülmesi daha kolaydır: açma ve harmanlama, tarama, çapraz alıştırma, iğneleme ve ardından ürünleriniz olgunlaştıkça fırınlar ve ütüleme makineleri gibi sonlandırma ekipmanları. Giriş maliyeti daha düşük, hat hızı orta düzeydedir ve yinelenen ana maliyetler, aşınan ve ara sıra kırılan iğneler ve elyaf hazırlama kalitesidir. Düzensiz besleme, doğrudan eşit olmayan ağ ağırlığı olarak kendini gösterir; dolayısıyla dokunmamış titreşimli besleyici isteğe bağlı ekstralar değil, kalite garantisidir.
Temel kural basittir. Hedef ürününüz yaklaşık 100 gsm'nin altında tek kullanımlık veya hafif, dayanıklı bir kumaşsa spunbond etkili yoldur. Yaklaşık 150 gsm'nin üzerinde dayanıklı, kalın veya gösterişli bir ürünse veya geri dönüştürülmüş ve doğal elyaflar kullanmak istiyorsanız iğneyle delme pratik bir seçimdir. Jeotekstil, otomotiv keçeleri veya iğneli keçe halıları etrafında kesikli elyaf kapasitesi oluşturan fabrikalar için eksiksiz bir iğneleme keçesi üretim hattı, balya açıcıdan sarıcıya kadar tüm zinciri birbirine bağlar.
 HYL İğne Delme Keçe Üretim Hattı Jeotekstil ve otomotiv keçeleri gibi ağır dayanıklı kumaşları hedef alan üreticiler için bu komple hat, 9000 mm'ye kadar genişlik ve 100 ila 1200 gsm arası ağırlıklarla elyaf hazırlamadan iğne delmeye ve bitmiş keçeye kadar uzanıyor. Ürünü Görüntüle →
Karar Vermeden Önce Altı Noktalı Kontrol Listesi
- Hedef temel ağırlık: 100 g/m2'nin altında spunbond noktaları; 150 gsm'nin üzerinde iğne delmeyi işaret eder; arada ikisini de değerlendirin.
- Ürün ömrü: tek kullanımlık spunbond hızını destekler; uzun ömürlü, yük taşıyan ürünler mekanik yapıştırmayı kolaylaştırır.
- Elyaf tedariği: Geri dönüştürülmüş, kaba veya doğal elyaf kullanmayı planlıyorsanız, iğneyle delme etkili bir şekilde bu iki seçenek arasında tek seçenektir.
- Kalınlık ve geçirgenlik: filtreler, jeotekstil ve dolgu malzemeleri yalnızca iğne delmenin sağladığı yüksekliğe ihtiyaç duyar.
- Hacim ve bütçe: yüksek hacimli hafif kumaş, spunbond sermaye harcamasını haklı çıkarır; modüler iğnelemeli hatlar aşamalı yatırıma uygundur.
- Esneklik: İğneyle delme, elyaf karışımını, ağırlığını ve yoğunluğunu tek bir hatta değiştirmenize olanak tanır; ürün karışımınız hâlâ gelişiyorsa değerlidir.
Sıkça Sorulan Sorular
Spunbond iğneyle delinmiş nonwovendan daha mı güçlü?
Otomatik olarak değil. Hafif ağırlıktaki malzemenin gramı başına, spunbond'un sürekli filamentleri mükemmel gerilme mukavemeti sağlar, bu nedenle 20 gsm spunbond ambalaj görevi görür. Ağır ağırlıklarda, iğneyle delinmiş kumaşlar daha yüksek hacim, yırtılma direnci ve uzama sunar, çünkü birbirine kenetlenmiş kesikli elyaflar sabit kaynak noktalarına dayanmak yerine yük altında esner ve yeniden yönlendirilir.
İğneyle delinmiş bir hat geri dönüştürülmüş elyafı çalıştırabilir mi?
Evet ve bu onun en güçlü ekonomik argümanlarından biridir. Geri dönüştürülmüş PET veya PP elyaf, üretim artıkları bir kenar düzeltme açıcıda yeniden açıldı ve kaba doğal liflerin tümü iğneyle iyi bir şekilde açıldı; açma, karıştırma ve besleme karışımın tek biçimli kalmasını sağladı.
İğneyle delinmiş kumaş aynı ağırlıkta neden daha kalındır?
İğneleme, liflerin kumaş düzleminin dışında kalmasını sağlayarak üç boyutlu, gözenekli bir yapı oluşturur. Spunbond'daki kalender bağlama, ağı düzleştirir, böylece metrekare başına aynı gram, çok daha ince, daha yoğun bir tabaka üretir.
İki süreç hiç aynı ürünle sonuçlanıyor mu?
Bazen. Orta ağırlıktaki dayanıklı ürünler her iki şekilde de üretilebilir ve bazı ürünler bunları birleştirir; örneğin, çatı katı için iğneyle delinmiş bir çekirdek ile pürüzsüzlük için birleştirilmiş bir yüzey katmanı. Ancak çoğu spesifikasyon için ağırlık ve yükseklik hedefleri açıkça tek bir süreci işaret ediyor.
Kısacası, spunbond ve iğneyle delinmiş dokunmamış kumaşlar, ağırlık ve yapıya göre bölünmüş tamamlayıcılar kadar rakip değillerdir: hafif, tek biçimli, yüksek hacimli tabakalar için spunbond'u, kalın, gözenekli, fiber-esnek keçeler için iğneyle delmeyi seçin. Yol haritanız ikinci aileye doğru eğiliyorsa, ekipman zinciri (açma, harmanlama, taraklama, çapraz alıştırma, iğneleme ve bitirme) modülerdir, böylece pazarınız büyüdükçe bunu adım adım oluşturabilirsiniz.


